

- 摩杰斯
- 2026-07-22
昆山机加工厂刀具系统选型指南:避开三大坑,解决三大痛点
昆山机加工老板的共同痛点:刀具管理一年亏掉十几万
上个月约了昆山张浦镇一家机加工厂老板谈事,他做汽车精密零配件兼做中小型模具,年产值两个多亿。刚进门就拉着我去仓库,指着堆得满当当的刀具架叹气:上个月盘库整整找了三天,12把进口硬质合金铣刀不知所踪,一把小八百,算下来小一万打了水漂。
这还不算完,上周生产线停了两个小时,就因为车工说铣刀钝了要换,仓库翻遍了找不到备货,采购临时出门买,耽误了交付差点赔违约金。
这种场景我跑昆山本地的机加工厂,十个老板里有八个跟我倒过同样的苦水。
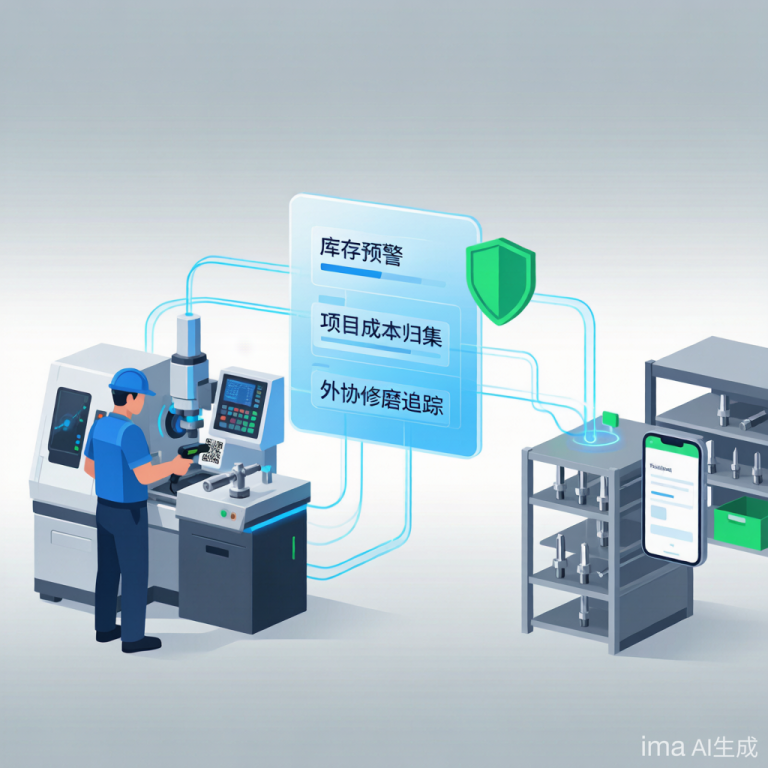
为什么昆山机加工的刀具管理比普通工厂难这么多?
昆山很多机加工厂都是模具+机加工混合模式,接得起单件定制的模具单,也做得了批量的精密零件订单。这种模式灵活竞争力强,但管起刀具来天然就比单一模式的工厂麻烦:
品类杂:从整刀到替换刀片,从国产立铣刀到进口涂层刀,少说得大几百种,多的上千种
流转多:领用、换刀、归还、外协修磨、报废,每个环节都要留记录
归责难:模具单要把刀具成本分摊到单个项目里,批量单要算到每批产品的单位耗损里,靠Excel或者手写本子根本捋不清
翻来覆去绕不开的就是三个核心痛点:
| 痛点类型 | 具体表现 | 造成的损失 |
|---|---|---|
| 台账不清 | 刀具丢了、耗损超了没人知道 | 无效耗损比正常水平高出一大截,年损十几万 |
| 调度混乱 | 操作工缺刀才报,仓库缺了才补 | 机台等刀停线,或领多闲置浪费 |
| 对账糊涂 | 外协修磨全靠本子对账 | 错账多付大几千,质量问题追溯不到 |
上刀具系统踩的三个坑,别再往里面跳了
这些年不少老板也意识到问题想上个系统管一管,结果踩坑的不少,我整理了最常见的三个坑:
坑一:追求大而全,花几十万只用基础台账
很多厂商推销时说能管全生命周期、对接IoT设备、做大数据分析,一套下来几十万。结果中小厂根本没有那么多配套设备,一线也用不上这么复杂的功能,最后花了冤枉钱系统放在那里落灰。
说白了,刀具管理和模具MES逻辑一样,80%的价值来自20%的核心功能,先把核心痛点解决了比什么都强。
坑二:找不懂行的纯IT公司,方案不接地气
我见过一家做电子组装的软件商给机加工厂做刀具系统,根本不懂混合生产模式的需求。要算刀具成本的时候只能按部门平均摊,不能分到单个模具项目,老板想知道这套模花了多少钱刀具成本根本出不来准确数据,用了三个月就废了。
摩杰斯扎根昆山做了14年只服务模具机加工行业,这种不接地气的方案我们见得太多了。
坑三:操作太复杂,一线操作工不愿意用
很多系统要输一大堆编码、参数,操作工本来开机就忙哪有空慢慢输。最后变成只有仓管偶尔录一下,数据根本不及时,出来的报表全是错的根本没法用。
好用的刀具系统必须搞定四个核心需求
适合昆山本地中小机加工厂的刀具系统不需要花里胡哨的概念,核心要满足这几点:
需求一:适配模具+机加工双模生产模式
这是很多通用系统做不好的地方,要么只能管批量生产,要么只能管项目模具。好的刀具系统应该能把每一把刀的领用、耗损直接归集到对应的生产单或者模具项目里,算成本的时候这套模用了多少刀、磨了多少次花了多少钱直接自动核算清清楚楚,不用财务再手动分摊。
我们做的系统原生支持双模架构,一套搞定两种生产模式不用分开买两套系统。
需求二:操作足够简单,一线愿意用
不管功能设计得多完美,操作工不愿意用都是白搭。刀具领用、换刀、归还全走扫码,不用记复杂编码,扫一下刀身上的二维码就完成操作,一线工人五分钟就能学会不会产生抵触情绪。
数据实时同步之后仓库什么时候该补刀系统一眼就能看到,不会再出现缺刀停线的情况。
需求三:外协刀具全流程管清楚
九成中小机加工厂的刀具修磨都是外协,发出去多少把、哪一把对应哪个订单、磨了几次、多少钱全程都要有记录。对账的时候直接导出来对不用再对着本子一笔一笔捋,错账漏账直接就能找出来。
出了质量问题也能追溯到这把刀的使用记录、修磨记录,很快就能找到问题出在哪,经验也能沉淀下来。
需求四:老板随时能查,不用天天泡车间
现在做工厂老板哪能天天待在厂里,手机端就能看所有刀具的状态:哪个部门领了多少、这个月总耗损超了预算多少、外协对账有多少没结,拿出手机就能看不用打电话挨个问仓管、生产主管。
选刀具系统的四个实在原则
很多老板问我选昆山机加工厂刀具系统到底该怎么选,我总结了几个实实在在的原则不用听厂商瞎忽悠:
不是越贵越好:适合你厂子规模的才是最好的,年产值1000万到5亿的厂子不用硬上几十万的大厂方案,能解决核心问题就够
一定要找懂模具机加工的团队:别找纯IT公司,团队核心干过模具开过机比只会写代码的团队更懂你的痛点
三分软件七分实施:一定要找能驻场实施、先试点后推广的,合格的实施能三个月把核心模块用起来,不要搞那种半年还上线不了的大项目
不要搞大而全:先上核心功能解决最痛的问题,80%的问题用20%的功能就能解决,慢慢迭代比一下子堆一堆功能强得多
总结:算一笔账就知道该不该上系统
很多中小机加工厂老板觉得厂子不大人不多没必要上系统靠老员工管就行。其实你可以抽半天时间算一笔账:
每年浪费的刀具钱有多少?
停线损失的产值有多少?
错付的外协修磨费用有多少?
很多时候一年省下来的钱就已经覆盖了系统的费用。我们服务的200多家昆山本地工厂理顺刀具管理之后普遍反馈:无效耗损明显下降,停线等刀的情况减少了八成以上,对账时间从原来的两三天缩到一两个小时,整体实施成功率能做到95%以上,客户续约率超过90%。
你不妨今天盘库的时候留意一下有多少刀找不到、有多少刀放在角落里闲置,这个数字大概率会出乎你的意料。


