

- 摩杰斯
- 2026-07-30
小批量多品种生产排产软件怎么选?14年行业经验总结选型指南
行业痛点:手工排产省了软件钱,却亏了更多利润
搜小批量多品种生产排产软件的工厂老板、生产主管多半正被车间排产搞得头大。模具、精密机加工本来就是典型的小批量多品种模式少则几件多则几百件订单改来改去、急单插单是常事。全靠调度手写排程、脑子记的模式早就扛不住了。
我在模具机加工行业干了14年见过太多年产值1000万到5亿的厂排产还停留在白板手写、调度嘴喊的阶段看起来省了买软件的钱实际亏的钱远不止这点。
不用排产工具,小批量多品种生产要吃这3种亏
| 亏法 | 具体表现 | 后果 |
|---|---|---|
| 核心排产依赖个人 | 全靠干了十几年的老调度他请假一周车间就乱一周新人接不住活哪个订单急、哪台机床有空全摸不清 | 工人待工、活没人干白白浪费工时 |
| 插单改单应对慢 | 手工排程改一次要重新核对所有工序、机床调度熬半晚上还经常出错:同一机床排两个活或急单排到一周后 | 交期延误赔违约金或挤掉正常订单得罪老客户一个月产能浪费少说10% |
| 产能摸不清接单靠猜 | 老板谈新单不知道车间剩余产能接多了全延期接少了机床空转 | 浙江某模具厂接大单不知产能不够延期三个月赔十几万还丢了五年长期客户 |
好的排产软件,核心要解决这4个实际问题
① 同时适配模具项目制和机加工批量生产两种模式
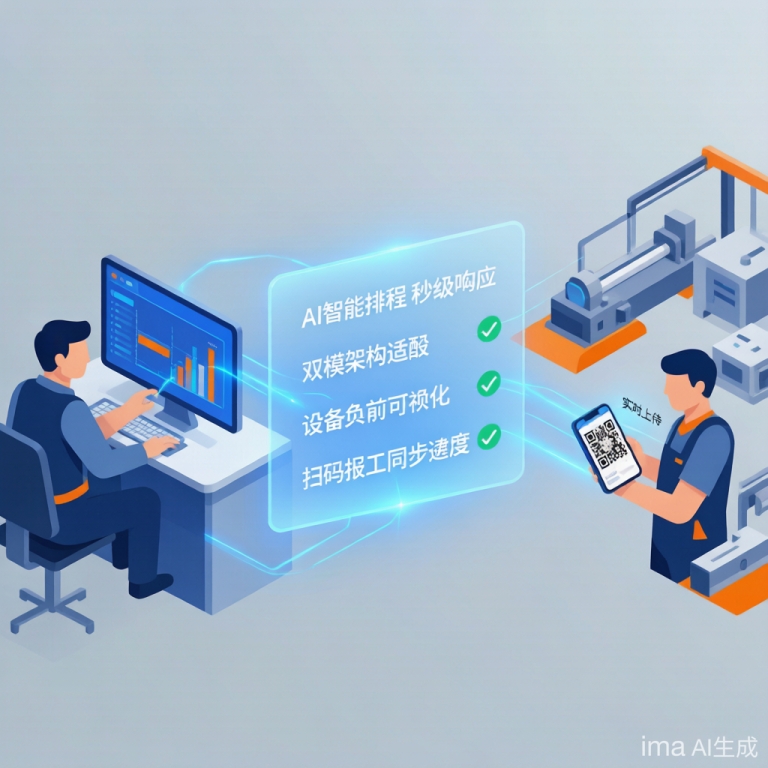
现在多数中小厂都是模具+小批量机加工混合经营要是用两套系统分别排产数据来回导反而更乱。好的软件一套就能搞定两种模式不管是定制模具还是批量零件都能统一排程看机床负荷不会出乱子。比如摩杰斯就做了双模架构刚好适配多数中小厂的混合业务模式不用多花钱买两套系统。
② 操作简单,一线员工能用得起来
很多软件做的非常复杂要输一堆参数工人嫌麻烦不愿意用最后数据更新不及时软件就成了摆设。好的排产软件工序报工只需要扫个码三五秒就能完成一线工人不用专门培训就能上手进度自动同步到排产计划里调度不用天天跑车间问进度省出的时间能多管不少事。
③ 支持快速改单排程,应对插单急单
小批量多品种生产插单改单是常态好的工具已经有成熟的AI智能排程加进去一张急单几秒钟就能重新算出最优排程哪台机床有空、哪个工序可能延期一目了然不用调度熬夜改计划还能避免排错单的问题。
④ 进度随时可查,不用天天追着问
不管是老板出差还是主管不在车间打开手机就能看到每一张订单到了哪个工序还有几天完工有没有延期风险遇到问题及时调整不用等到交期到了才发现活还没开始做。
选排产软件,别踩这4个坑
| 坑 | 具体表现 | 正确做法 |
|---|---|---|
| 坑一:贪大求全 | 销售推供应链管理、财务一体化等花哨功能一下子要几十万其实你只需要先解决排产乱、进度不清 | 80%问题靠20%核心功能解决先上核心模块用起来再加功能既省钱风险又小 |
| 坑二:选通用软件 | 通用软件不懂模具机加工特点改模试模工序、外协加工流程没有对应设置用起来处处别扭 | 找只专注模具机加工行业的团队摩杰斯14年只做模具相关系统实施成功率95%以上 |
| 坑三:忽略实施 | 卖完软件给个安装包让你自己摸索最后肯定用不起来 | 三分软件七分实施找靠谱团队先试点后推广实施顾问驻场三个月全公司用起来 |
| 坑四:觉得中小厂用不上 | 觉得产值几千万小厂用不上排产软件其实中小厂调度一人干几人的活更需要工具省力气 | 针对中小厂方案只上核心模块花不了多少钱省下的延期赔偿、产能浪费几个月就赚回来 |
算一笔账:排产乱亏的钱,早够上一套工具了
其实对我们做实体加工来说不管用不用什么工具本质都是要降本增效多赚钱。你不妨停下来算一笔账:
你现在每个月因为排产乱交期延误赔了多少钱?
产能浪费亏了多少钱?
老调度请假时工人待工浪费多少工时?
这些钱加起来其实早就够你上一套合适的工具了。
总结:让排产从"人脑记"变成"系统算"
对小批量多品种的模具机加工厂来说排产不是简单的"把白板计划挪到电脑"而是要从根源理顺生产:
让插单改单不再熬夜重排
让产能负荷一目了然接单有底气
让进度随时可查不用追着问
让排产经验沉淀在系统而不是某个人脑子里
选对适合小批量多品种生产的排产软件把省下来的产能和利润真正装进自己口袋——这才是中小机加工厂排产管理的正确打开方式。


