

- 摩杰斯
- 2026-09-15
车间多人协同的生产系统,到底要解决什么问题?
先说一个让我印象很深的例子。
昆山一家十来个人的小模具厂,接了一套十万块的出口模。交期延误十天,赔了 8% 的违约金,客户连后面的长期订单一起撤了。
事后复盘,原因小得离谱:CNC 师傅干完自己那道工序就下班了,忘了跟下道工序的放电师傅说一声。放电师傅以为活还没准备好,干等了三天。就这三天,几万块没了。
我在这行干了 14年,见过上百家工厂,类似的亏见过太多次。多品种、小批量,十几个人围着一套模或者一批活转,信息不同步是常态。老板们一开始都觉得,几个人搭伙干活而已,靠嘴喊、靠本子记就行。
可活一多,喊就喊不过来了。搜「车间多人协同的生产系统」的人,多半也是被这种事磨到受不了。这篇把三件事说清楚:协同到底乱在哪、一套能用的工具该长什么样、选的时候哪两个坑最容易踩。
一、协同乱的代价,比看起来大
车间里十几台设备、七八个师傅,各干各的活。上道工序什么时候完工、下道工序知不知道,全靠人传话。
传话这种事,平时看不出问题。到了交期前才露馅:某道工序卡了好几天,谁也不知道,等发现的时候,交期已经压到眉毛上了。
前面那家昆山小厂的账很好算:十万的订单赔了八千违约金,丢掉的长期订单更没法估。而这本来是可以避免的。信息同步这件事,只要有一个环节靠「我以为」,风险就埋下了。
二、工具得先让干活的人愿意用
很多工厂上系统失败,不是功能不行,是太复杂。一线工人嫌麻烦,用两天就丢在一边,最后变成只有老板和财务在看的报表工具,车间该乱还是乱。
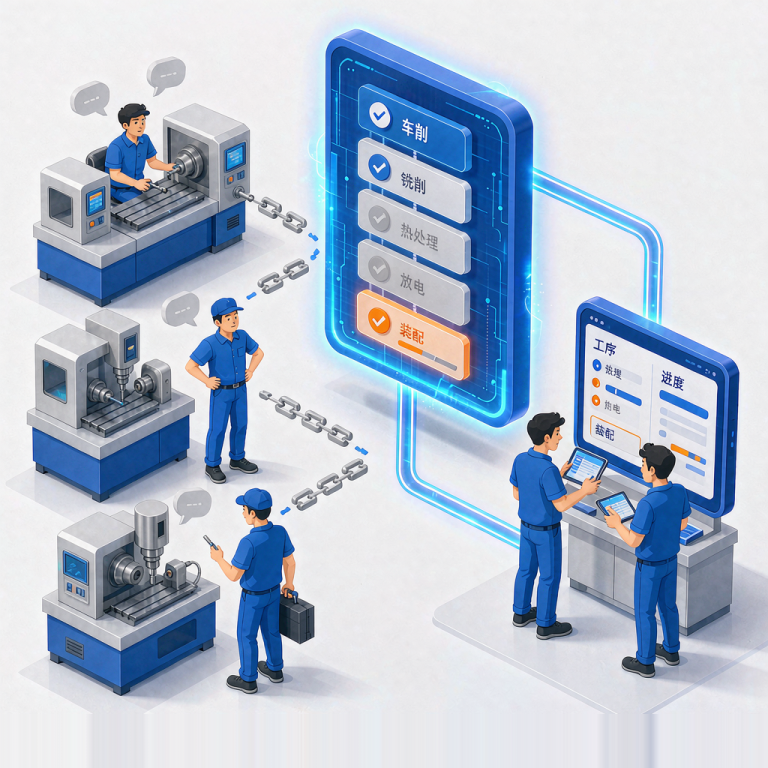
做协同,核心是先让干活的人愿意用。工序报工扫码就行:师傅干完自己那道工序,拿工位上的扫码枪扫一下工单号,十几秒钟完成,进度自动同步进去。下一道工序的师傅打开系统就能看到活已经备好,不用等主管打电话喊,也不会漏单、错单。
看着是个小设计,解决的却是大问题。原来工人干完活得找主管汇报,或者等下道工序的人来问,既耽误时间,还容易传错话、漏消息。扫码把这个环节压到最短,文化程度不高的师傅也能一学就会。摩杰斯做系统时就专门照中小厂一线工人的操作习惯做了优化,图的就是上线之后不掉链子。
三、进度全车间看得见,协同才不乱
多人协同最难缠的地方是信息不对称。老板问一句进度,主管得跑遍整个车间逐个问,大半天才能回话;下道工序的师傅不知道上道干完没有,要么干等着,要么催了又催,时间就这么耗掉了。
所以这套系统必须带生产进度全程跟踪:每套模、每批活派给了谁、干到哪道工序、已经做了多久、还剩多少,打开来看一目了然,不用再往现场跑。手机端同样能看,老板出差在外、正陪客户,掏出手机就知道所有订单到哪一步了。
有个年产值 3000 万的模具厂,上线之后变化很直观:生产主管原来每天要花三个小时跑现场问进度,现在十分钟在系统里看完所有订单,省下的时间拿去优化工序、对接客户,产能提了 15%,因为沟通不及时造成的交期延误也少了一大截。
四、模具和批量混着做,一套系统要同时管
现在的中小工厂大多是混合生产:一边是单件定制的模具项目,一边是批量的机加工订单。两种模式的协同逻辑完全不同,不少系统只能管一种,要么就得买两套,数据还不通,来回导来导去更麻烦。
能用的系统得支持双模架构:做模具按项目走,每道工序的流转和进度按项目管理的方式来;做批量机加工按批次走,每个批次的进度照样实时同步。一套系统管住两种模式,不用分开买,也不用在两个界面之间切来切去,所有生产信息都在同一个地方。
五、选协同系统,这两个坑最多人踩
第一个是贪大求全。服务商上来就推十几二十个模块,说是什么都能管,报价直接几十万。可对中小工厂来说,八成的协同问题靠两成核心功能就解决了,比如工序报工、进度跟踪。堆一堆用不上的功能,钱多花了,系统还更难用,工人学起来也费劲。上系统不是越贵越好,适配你工厂规模和生产模式的才算好。
第二个是不重视实施。不少老板觉得买个软件装上就能用,可这行里有句老话:三分软件七分实施。纯 IT 公司的实施顾问不懂模具工序,怎么调都不对,工人照样用不顺。懂行的顾问清楚你们车间工序怎么排、师傅习惯怎么干,调出来的系统才趁手。靠谱的实施一般是先试点后推广,先跑顺一个班组,没问题了再推全车间,通常三个月就能全面用起来。
总结:厂越小,越需要把协同理顺
常有老板说,我们厂小,十几个人,靠人管就行,上什么系统。其实恰恰相反:越小的厂越需要协同效率。中小厂每个人身兼数职,没有多余的人力天天跑去协调沟通。
一套几千几万块的系统,省下的时间、避掉的交期损失,很快就能把成本赚回来。数字化从来不是大厂的专利。
不妨下班前在车间转一圈,看看生产主管一天有多少时间花在跑现场问进度、协调工序上。这些时间,本来可以用来接更多订单。


