

- 摩杰斯
- 2026-09-21
散件生产进度延迟怎么管?模具厂老板必看的三步落地法
模具厂车间里经常听到这样的对话:"散件那个订单,客户又来问交货期了""让车间主任去跟他说一下,我也不知道卡在哪了""上次就说这周能出,这周又说下周,客户都快炸了"。
散件订单的生产进度之所以容易出问题,和批量模具订单完全不一样,每一件散件的工艺路线都不同,可能今天在 CNC,明天转到线切割,后天要去表面处理车间跨厂加工。中间任何一个环节卡了,整条订单的进度就跟着漂。
一、散件生产为什么特别容易延迟
和批量模具订单相比,散件有三个天生的劣势,叠加起来就是进度失控的根源。
1. 工艺路线不固定
批量模具的工艺路线在接单时就定死了,几十上百件走的是同一条路。散件不一样,客户要一个特殊形状的镶件,可能要先 CNC 粗铣、再 EDM 放电、然后去热处理厂、回来还要研磨抛光,四五个工序横跨三个车间,任何一个环节排队了就影响整体。
2. 交期压力不对称
客户追散件交货通常比追批量更急,因为散件往往是补齐某个缺件、赶某个临时订单、解决某个线上的燃眉之急。延迟半天,客户那边可能就要停线。
3. 信息分散在多个地方
散件可能在你自己的车间做,也可能外协给外面的加工厂。CNC 车间有本、线切割车间有本、外协厂有自己的系统,汇总起来全靠跟单员一张张打电话。
二、延迟管理的核心思路:先让数据透明
散件延迟管理不需要高大上的 AI 算法,也不需要复杂的排产系统。先把这三件事做到位,80% 的问题就能解决。
| 动作 | 怎么做 | 解决什么问题 |
|---|---|---|
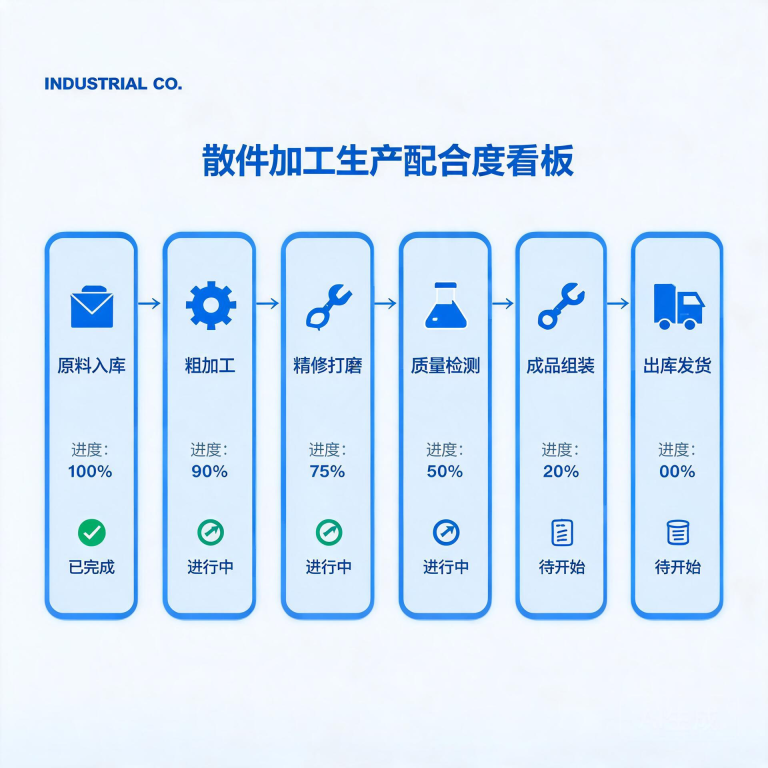
| 统一看板 | 所有散件订单放到一个看板上,按当前工序、预计完成时间排序 | 跟单员不用再打电话一个个问 |
| 工序 SLA | 给每道工序设时间上限,超时自动通知 | 提前发现瓶颈,不要等客户来问才知道 |
| 异常登记 | 工人在系统里登记延迟原因(设备坏了/等料/工艺变更) | 管理层知道延迟根因,不是只看到"晚了" |
统一看板是起点。不管是自己车间的工序还是外协厂的工序,都要能在同一个地方看到当前状态、当前进度、预计完成时间。外协厂不一定有你的系统,最简单的方式是让他们每天下班前在你给的轻量 App 里报一次工。
三、给老板的三个落地建议
第一,先从 CNC 和 EDM 两个核心工序开始推。这两道工序占散件生产周期的 60% 以上,先把这两道的报工做起来,看板就能覆盖大部分订单。不要上来就要求所有工序全部扫码,工人会抵制。
第二,外协厂的配合度要提前谈好。不要等系统上线了才发现外协厂不肯报工。签合同的时候就说清楚,配合进度跟踪是接单的前提,愿意配合的外协厂优先排单。
第三,给跟单员和车间主任一点压力。系统上线后,跟单员每天早上开 10 分钟看板例会,过一遍哪些订单有风险;车间主任每天下班前检查有没有工序超时没处理。数据透明了,大家自然会注意。
结语
散件生产进度延迟的管理,本质上是一个信息透明度的问题。不是技术问题,是组织流程的问题。把数据从各个车间的小本子里、各个外协厂的微信消息里、各个跟单员的脑子里,统一搬到一个所有人都能看的看板上,延迟的根因就会自动浮现出来。


