

- 摩杰斯
- 2026-10-01
机床设备联网监控系统怎么选?CNC 车间设备 OEE 提升实战指南
在大多数离散制造车间里,管理层对"设备在干什么"这件事的了解,往往滞后至少一个班次。早上到办公室打开电脑,想看看车间 20 台 CNC 机床昨天的产出、停机时间和故障次数——要么得挨个给班组长打电话,要么等下午例会的时候才有人汇报。更棘手的是那些突发故障:3 号机床主轴报警停了,操作工走过来报告,你走到设备旁边一看已经过去了 40 分钟,而类似的报警上周刚出现过一次,只是没人记录和追踪。
设备联网监控系统要解决的,就是"让设备自己开口说话"这个核心命题。通过工业物联网技术把车间里的数控机床、注塑机、冲压设备、机器人等生产终端全部接入统一的网络,实时采集每台设备的运行状态、加工参数、产量计数和报警信息,然后在云端或本地服务器上聚合展示。管理者不需要再跑现场,在手机或电脑上就能看到每台设备此刻正在做什么、效率怎么样、有没有出问题。
一、车间设备管理的三大盲区
在讨论技术方案之前,先看看传统管理方式下哪些信息是看不见、摸不清的。
状态盲区:设备在干嘛不知道。车间主任站在办公室,无法得知 15 台机床此刻是在运行、待机还是故障停机。操作工口头汇报"都在干活",但实际可能有 3 台已经停了半小时没人发现——一台在等物料、一台在等编程、一台主轴过热报警。这些时间叠加起来,就是每天数小时的有效产能损失。
效率盲区:OEE 算不准。OEE(综合设备效率)是制造行业衡量设备利用水平的核心指标,但大多数工厂还在靠 Excel 手工统计:班长每天下班前填设备日报,月底汇总成 OEE 数字。这个过程至少有 15% 到 20% 的数据误差——停机原因填了"待料"但实际是"待工艺"、加工件数按班报估算而非设备真实计数、故障时间只记了整点忘了零碎的 5 分钟。基于这样的数据做决策,很难说有多少参考价值。
故障盲区:同样的坑反复踩。某台机床三个月前出过一次伺服报警,当时操作工重启了一下就恢复了,没人把这件事记录下来。三个月后同一个报警又出现了,但这次重启不管用,拖了两个小时才叫到厂家工程师。如果第一次报警就被系统自动记录并标记为"重复预警",完全可以安排预防性维护,在非生产时段处理掉。
二、设备联网监控系统的核心能力
一套完整的设备联网监控方案,通常包含数据采集层、边缘计算层和云端管理层三个部分。下面从日常使用的角度介绍几个最关键的功能模块。
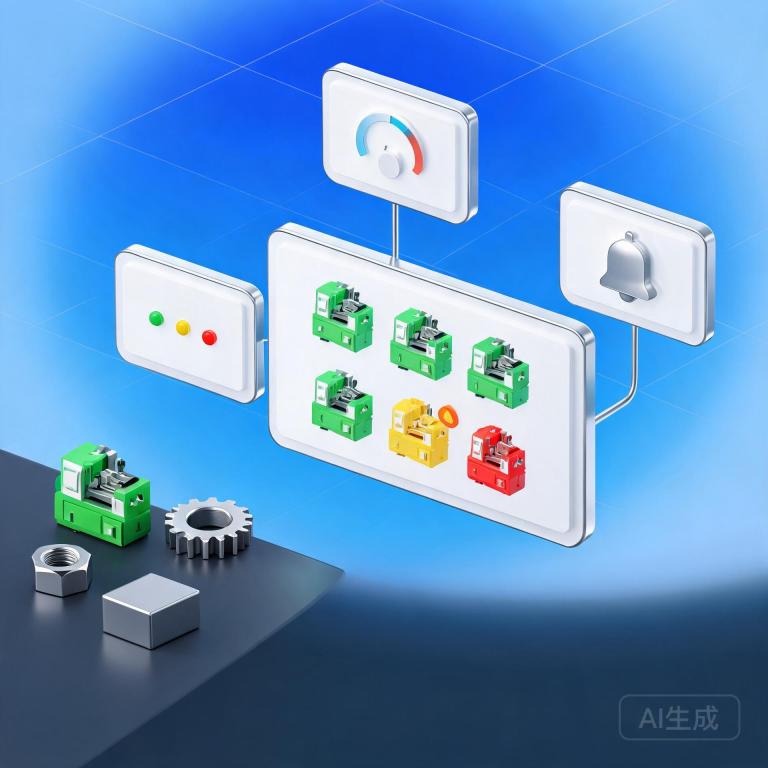
实时状态看板。系统把每台设备抽象成一个小卡片,绿色表示运行中、黄色表示待机、红色表示故障、灰色表示离线。点开任意一台设备,可以看到当前执行的程序名、加工累计件数、主轴实时转速和进给率、报警代码和发生时间。这个看板可以部署在车间的电子大屏上,也可以在手机 App 上查看,管理人员无论在办公室、会议室还是出差途中都能掌握现场状态。
OEE 自动计算。有了实时数据采集,OEE 的三个组成部分——可用率、性能率、合格品率——都可以自动计算:可用率来自设备运行时间和计划工时的对比;性能率来自实际节拍与理论节拍的比值;合格品率可以对接质检系统或按加工完成件数与报废数计算。系统按小时、班次、天、周、月自动生成 OEE 报表,不需要任何人手工录入。更重要的是,报表可以下钻到单台设备——为什么 7 号机床本周 OEE 只有 45%?点开一看,周二下午有 3 次各 40 分钟的主轴过热停机记录,原因是冷却液不足,自动加液泵坏了没人发现。
报警集中管理与推送。每台数控机床内部都有上百个报警代码,过去这些报警只在机床屏幕上闪一下,操作工不一定能及时看到。联网之后,所有报警都会实时发送到监控系统,按严重程度自动分级:主轴报警、伺服报警、急停报警属于高优先级,立即推送到班组长和维修工程师的微信或钉钉;润滑液位低、刀具寿命预警属于中优先级,汇总到交接班记录里处理。系统还会识别重复报警——如果同一台设备在一周内出现了 3 次以上相同代码的报警,自动触发预防性维护工单。
历史数据回溯与故障分析。所有采集到的数据都会按时间戳存到数据库里,保留周期至少 12 个月。当某次质量问题需要追溯设备状态时,可以调出问题时段内相关设备的全部运行数据——主轴转速曲线、进给率变化、报警时间点、操作工登录信息。摩杰斯的客户曾用这个功能定位到一批尺寸超差的零件,根因是 CNC 机床的主轴编码器在某个时间点开始出现 ±5 度的位置偏差,而这个偏差在报警系统里没有触发任何代码。
三、设备联网的技术选型要点
选型设备联网监控系统时,市场上的产品可以大致分为两类:一类是工业自动化厂商推出的封闭方案,优势是和自家设备集成度高,但对其他品牌设备的支持很有限;另一类是第三方中立平台,通过标准化协议对接不同品牌的设备。对于机床种类多样的中小加工厂,中立平台通常是更务实的选择。下面几个技术指标值得重点关注。
协议支持的广度。系统支持哪些设备通讯协议?主流的工业协议包括 FANUC FOCAS、西门子 OPC UA、三菱 MC 协议、华中数控接口协议,还有通用的 Modbus、OPC UA、MQTT。选的时候要看你的车间里有哪些品牌的设备,让供应商现场演示真正连起来的效果,而不是只看 PPT 上写了哪些协议。摩杰斯的方案已对接过 FANUC、西门子 840D、三菱 M70/M80、华中 8 型、广州数控 988 等主流数控系统。
边缘网关的处理能力。车间网络环境通常不如办公室稳定,有些老车间甚至没有覆盖 Wi-Fi。边缘网关是部署在车间现场的硬件盒子,负责把每台设备的数据采集上来后先做预处理,再通过有线或 4G/5G 传到云端。网关的本地缓存能力很重要——如果网络断了半天,网关要能把这段时间的数据先存在本地,等网络恢复后自动补传,不能丢数。
数据采集的精度和频率。对于 OEE 计算来说,秒级的状态变化采集就足够了;但对于故障分析和工艺优化,可能需要毫秒级的主轴振动温度、电流等传感器数据。选型时要明确你的数据采集目标是什么,不要为了用不上的高频采集付额外的成本。摩杰斯的方案默认配置是秒级状态 + 工件计数 + 报警全量采集,可以按需升级到高频振动和温度数据。
与现有系统的集成能力。设备联网的数据最终要和 ERP 的工单数据、MES 的计划数据、质量系统的检测数据打通。系统是否提供标准 API?是否有与主流 ERP(SAP、用友、金蝶、鼎捷)和 MES 系统的对接案例?数据能不能双向同步——MES 下发的工单程序能不能通过联网系统自动推送到指定设备?这些是让设备数据真正流入企业数据中台的关键。
四、实施前后的真实变化
下表来自摩杰斯服务过的一家精密零部件加工厂,该厂有 32 台 CNC 机床和 6 台注塑机,在实施设备联网监控系统之前,设备管理靠纸质记录和口头汇报。数据对比周期是实施前三个月 vs 实施后连续三个月。
| 指标项 | 实施前 | 实施后 3 个月 | 改善幅度 |
|---|---|---|---|
| 设备平均 OEE | 58.3% | 72.6% | +24.5% ↑ |
| 月度故障停机总时长 | 186 小时 | 112 小时 | 39.8% ↓ |
| 故障平均响应时间 | 38 分钟 | 9 分钟 | 76.3% ↓ |
| 重复故障(同代码≥3次/月) | 14 台次 | 3 台次 | 78.6% ↓ |
| 计划外停机工时 | 412 小时 | 198 小时 | 52.0% ↓ |
| OEE 统计数据误差率 | 18.2% | 1.1% | 94.0% ↓ |
这家工厂的生产经理在回访时提到,最让他意外的不是 OEE 的提升,而是"终于敢跟客户承诺交付日期了"。以前接单时心里没底,不知道车间设备实际有多少产能可用,报的交货期总要预留一周以上的缓冲。有了真实的 OEE 和设备利用率数据之后,现在报价可以精准到具体哪台机床在哪个时间段有空,很多订单的交付周期直接缩短了 3 到 5 天。
重复故障的减少也很显著。以前每月有 14 台次设备出现 3 次以上相同代码的报警,现在只剩 3 台次。系统一旦识别到重复报警,就自动推一条预防性维护建议到维修团队的看板上,利用周末或换班的时间把隐患处理掉,而不是等它演变成影响生产的大故障。
五、摩杰斯设备联网监控的落地方案
摩杰斯的设备联网监控作为 MES 系统的核心模块之一,可独立部署也可与生产报工、刀具管理、质量管理等模块组合使用。方案架构采用边缘网关 + 云平台的模式:车间现场部署工业级边缘网关(支持有线、Wi-Fi、4G/5G 多种联网方式),与每台设备的数控系统直连;云端平台负责数据存储、看板渲染、报表生成和消息推送。
实施节奏上,摩杰斯建议分三个阶段推进。第一阶段(1-2 周)先做 3-5 台试点设备联网,验证协议对接和数据采集是否稳定,同时完成现场布线或网关安装。第二阶段(3-4 周)扩展到全车间设备,上线实时看板和报警推送,培训班组长和维修工程师。第三阶段(持续优化)打通 ERP/MES 数据,叠加 OEE 自动计算和故障模式分析,形成完整的设备绩效闭环。
对于预算有限的中小型工厂,摩杰斯也提供轻量化的设备监控 SaaS 版本,按接入设备数量计费,最低 10 台起用,年服务费约 2-3 万,无需本地服务器投入,最快一周可以完成现场部署。无论哪种部署方式,摩杰斯都会派工程师到现场完成设备对接调试,并提供至少一个月的免费运维服务。
设备联网监控这件事,本质上是给车间装了一套"数字神经系统"。过去设备是沉默的钢铁架子,出问题了才会发出声响;联网之后,它们变成了持续输出运行数据的智能终端,每一个微小的变化都被记录、被分析、被预警。对于制造业来说,这不是一个可选项——当同行已经在靠数据优化产能、缩短交期、降低成本的时候,你还在靠班组长的电话汇报做决策,差距会越拉越大。


