

- 摩杰斯
- 2026-05-18
钣金折弯工艺管理:别只盯着参数,90%的问题出在流程衔接
花两百万换新设备,为什么每月报废还是降不下来?
上个月跟一个做模具配套钣金的老板喝茶,他吐槽说花两百万换了两台新数控折弯机,精度上去了,每月报废还是降不下来,错单堆得哪里都是,急得睡不着。他说最好的设备买了,资深师傅也挖来了,怎么折弯的问题还是解决不了?
我翻了他三个月的生产记录,8次报废里有7次跟折弯机本身没关系:
两次是工艺改了,折弯工位拿的还是去年的旧纸质工艺卡
三次是下料留的余量错了,折完总尺寸直接超差
一次是外协折弯发错了工艺文件
还有一次是上个月出过错,换班师傅没看到之前的调整记录,又错了一遍
很多人对钣金折弯工艺管理的认知从根上就错了:觉得管好设备参数、抓好师傅手艺就够,实际上90%的问题都出在工艺和生产的流程衔接上,这就是很多厂换了设备还是出问题的核心原因。
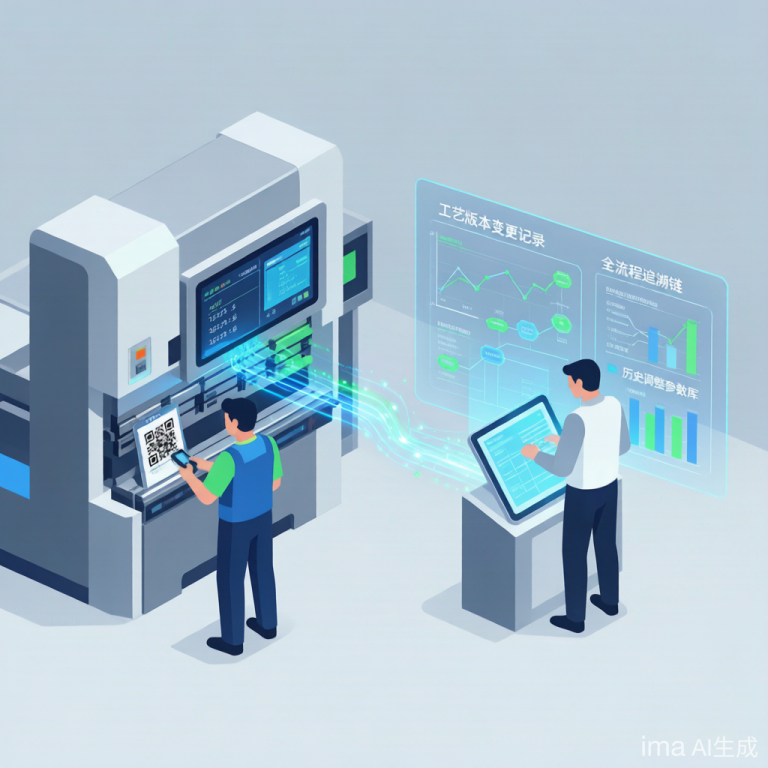
为什么说钣金折弯80%的问题,出在工艺管理之外
现在做钣金的,尤其是给模具、设备做配套的厂家,基本都是单多量小,换型频繁,今天折1mm冷轧板,明天折5mm不锈钢,工艺参数天天变。这种模式下,真正因为师傅调机失误、设备精度不够导致的问题,占比不到20%,剩下80%都是全流程的管理漏洞。
| 常见流程漏洞 | 具体表现 | 后果 |
|---|---|---|
| 工艺版本不同步 | 技术部改了R角要求,线下工位纸质工艺卡没换 | 师傅按旧参数干完全批错 |
| 前工序误差传递 | 下料切出来的板料偏了0.3mm | 折弯怎么调都达不到公差,整块报废 |
| 经验随人走 | 老师傅离职,调整经验没留下 | 新师傅重新试错,光试模报废就吃掉利润 |
| 外协信息断层 | 工艺版本发错、进度追不上、对账对不清 | 全是糊涂账,返工扯皮不断 |
这些问题,你换再好的折弯机、招再厉害的师傅都解决不了,根子就是工艺管理没跟全生产流程打通,只盯着折弯工位那点参数,当然解决不了问题。
钣金折弯工艺管理最容易踩的三个坑
坑一:只盯设备参数,不追问题源头
很多厂家被推销说装个折弯机数据采集就能管好工艺,花大价钱采了压力、角度一堆数据,结果出了问题还是找不到根因。参数对不对,根子在前面开料的尺寸、材料批次对不对,不把前后工序的数据打通,只采折弯的数据根本没用。真要管工艺,得从BOM开始就把折弯要求和所有工序绑定,出了问题能一路追到源头。
坑二:把工艺管理只归给技术部,一线没参与
很多厂规定工艺只能技术部改,师傅现场发现材料硬度不对,临时调了压力角度,不敢改也没地方记录,换班之后下一个师傅还是按老工艺来,照样出错。工艺本来就是要结合现场实际调整的,不给一线留记录更新的口子,管理就是空的。
坑三:为了数字化搞大而全,一线不愿用
很多人觉得做工艺管理就要上全模块,什么PLM、ERP全堆上来,一个报工要填十几个框,师傅本来干活就忙,谁愿意花时间耗在这?最后还是回到纸质工艺卡那一套,钱花了问题没解决。说白了,精密加工行业的工艺管理,80%的价值来自20%的核心功能,抓住核心就够了。
做好钣金折弯工艺管理,抓好三个核心环节
其实钣金折弯工艺管理根本不用搞得太复杂,把三个核心环节理顺,就能解决80%的常见问题。
核心一:工艺版本全流程统一
不管是内部工序流转,还是发外协加工,所有工位拿到的必须是最新版本的工艺文件。改工艺必须走版本变更,旧版本直接失效,不会再流到下工序。从根源上避免"拿错工艺"这种低级错误。
核心二:全流程留痕可追溯
每个工单号绑定完整的工艺参数、前工序加工记录、历史出错调整记录。折弯师傅开工前扫个码就能看到所有信息,哪里出过问题、需要调整什么参数一目了然,出了问题也能一秒查到根因,不会同一个错误反复犯。
核心三:操作要简单,一线愿意用
别搞复杂的录入流程,师傅干完活扫个码就能把实际调整的参数记进系统,不耽误正常生产,大家才愿意坚持用。如果有外协折弯,也要把工艺要求、生产进度、对账结算全绑定,发出去什么要求、什么时候回来、哪批合格哪批不合格,全清清楚楚,不会出糊涂账。
摩杰斯给客户做实施的时候,就是先抓这几个核心环节,不搞大而全,先试点折弯核心工序,3个月就能正常用起来,实施成功率也能做到95%以上,很多客户做完之后,错单报废直接少了一半,其实就是把该打通的环节打通了,没有什么黑科技。
中小厂做钣金折弯工艺管理,不用追贵的,适合就好
很多中小厂老板觉得,数字化工艺管理是大厂的专利,自己年产值几千万,没必要花这个钱。其实反过来,中小厂人少单杂,分工没有大厂那么细,一个人兼好几个岗位,反而更容易出工艺版本错、流程衔接错的问题,更需要把工艺管理理顺。本来中小厂利润就薄,一单大的报废可能好几单的利润都没了,省这点管理的钱,反而亏得更多。
选管理系统的时候也别贪大贪贵,别被所谓的全流程解决方案忽悠,很多通用系统的团队根本不懂钣金折弯的实际痛点,做出来的方案都是大而空,不适合中小厂。要找本身就是精密加工出身的团队,懂行业里的坑,知道中小厂要什么,不会硬塞给你一堆没用的功能,能解决实际问题就够了。
结语:翻一下你的报废记录,答案就在里面
你不妨翻一下自己厂里最近三个月的折弯报废记录,数一数真的是师傅手艺不行、设备精度不够导致的问题有多少?大部分是不是都是流程衔接出的低级错误?
如果您也在为钣金折弯报废率高、工艺管理混乱而头疼,欢迎联系我们。摩杰斯14年专注钣金与精密加工行业,我们的MES系统内置成熟的折弯工艺管理模块,30天快速上线核心功能,帮您揪出隐形浪费,让每一道折弯都有据可依、有迹可循。


