

- 摩杰斯
- 2026-05-19
模具车间管理搞不定?你一直在用量产思维管单件小批量
花几十万上的MES,为什么越用越乱?
上周去昆山张浦逛一家模具厂,老板拉着我进车间就骂:刚买的几十万MES,怎么越用越乱?CNC等钢料闲了两天,钳工组抢着赶急单,交期拖了10天,翻系统还找不到卡在哪了。
我翻了一眼他们的系统逻辑,直接说:你这是用量产的思维做模具车间管理,能管好才见鬼了。
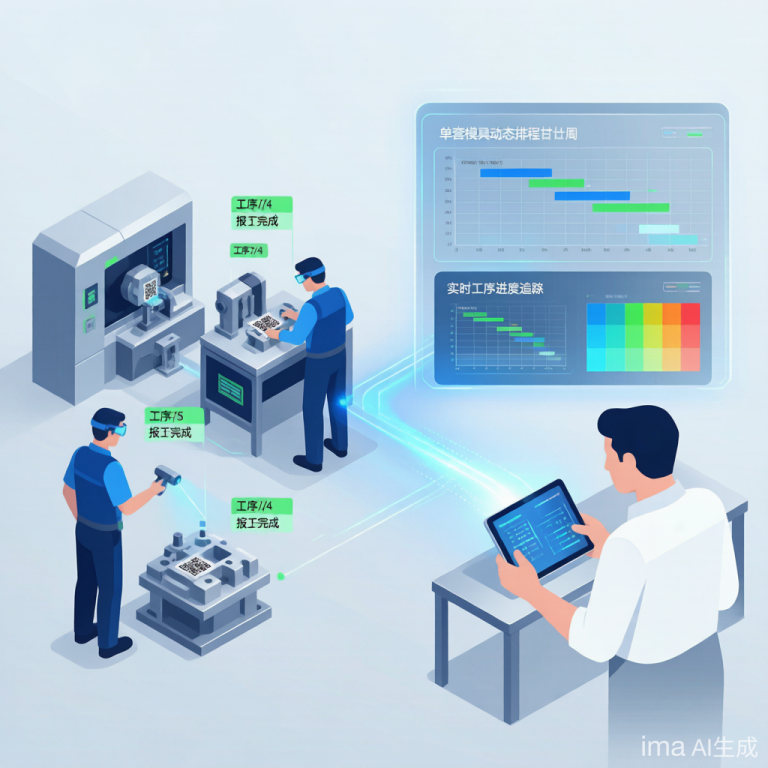
模具车间混乱的根:量产思维和高阶单件定制天生不兼容
很多人进了认知误区,觉得模具只是小一点的批量生产,无非就是单量少点,直接把做机加工量产那套管理搬过来就行。说白了,你根本没看懂模具行业的本质:
模具从出生那天起,就是高阶单件小批量定制——不可能有两套完全一样的模具,客户产品改一个公差、变一下型腔数,整套模的设计、加工、装配全变。
| 对比维度 | 量产逻辑 | 模具单件定制逻辑 |
|---|---|---|
| 生产本质 | 同一件事重复做一万次 | 每一件都是全新的 |
| 流程特性 | 流程固定、工时固定、标准固定 | 今天改设计、明天缺钢料、后天插急单 |
| 排程方式 | 排好一次稳定跑一周 | 全是动态变化,随时调整 |
| 核心价值 | 靠走量赚加工费 | 做别人做不出来的定制,高附加值 |
别把这种高复杂度的单件定制,和那种低附加值的代工小批量混为一谈。模具的核心价值就是做别人做不出来的定制,不是靠走量赚加工费,本来就不是量产逻辑,你非要削足适履,不乱才怪。
通用MES水土不服的三个具体表现
我见过至少几十家模具厂,花大价钱上了通用MES,最后全荒在那,核心就是通用MES天生为量产设计,三个核心环节完全适配不了模具:
1. 排程:固定逻辑扛不住动态变化
通用MES排程默认工时固定、很少插单,套到模具车间,工时浮动能差30%,天天插单改单,调度每天上午啥也不干就改排程,改完机台负荷又乱了,闲的闲死、忙的忙死,交期自然不准。
2. 报工:批量统计满足不了精准追溯
量产报工按班按批次统计,今天干了多少件就行。模具必须精准到单套模具的单道工序——你必须知道型腔铣完了还是热处理完了,差一道都交不了货。通用MES的批量报工,只知道今天干了5套活,不知道哪套干了哪道,进度全靠调度跑现场问,信息滞后两三天太正常。
3. 质检:抽样逻辑满足不了全工序管控
量产是批量抽检,合格率达标就行。模具每一道关键工序必须全检,错一个尺寸,几万块的钢料就废了。而且出了问题必须追溯到单套:哪个师傅干的、哪台机加工的、用的哪批料,通用MES按批次记数据,根本追溯不到具体单道工序,出了问题全组复盘几天都找不到根。
说白了,不是你车间执行力差,是你用的管理系统从根上就走错了方向——人家本来就不是给模具单件小批量做的。
一个8000万规模模具厂从乱到治的真实转变
去年接触苏州相城一家做汽车内饰模具的厂,年产值8000多万,从机加工转型做模具,一直沿用原来的量产管理逻辑,上了通用MES,结果交期准时率不到55%,每套模赚不赚钱要到年底结账才知道,外协出去的模架拖了一周采购都没跟进,客户天天上门催。
他们调整的核心很简单:放弃量产思维,完全适配模具单件小批量的特性来重构管理。换了适配模具的专用管理系统之后,三个环节全改了:
排程:按单套模具动态排,随时插单AI自动调整机台负荷,原来排一次要4小时,现在20分钟搞定
报工:扫模具二维码,工序做完实时更新,老板出差打开手机就能看到每一套模走到哪,不用调度天天跑现场
成本:直接核算到单套,钢料、工时、外协费清清楚楚,开单就能算出大概利润,不用等到年底才亏
三个月下来,交期准时率升到89%,不必要的浪费砍掉了近两成,老板说现在每天不用蹲车间盯进度,能腾出时间多谈两个新客户。
别把模具高阶单件小批量错当成低端产能
现在行业有个歪风,一提到单件小批量就觉得是没规模、低端。醒醒吧,模具行业的天花板从来不是走量,能接高精度、高复杂度的单件定制订单,才是高附加值的标志——一套汽车覆盖件模卖几十万,利润顶你做几十套低附加值小批量代工,这叫高阶单件小批量,是模具厂的核心竞争力,不是低端产能。
很多老板被忽悠着上通用系统,搞量产那套管理,最后做不好还怪自己厂基础差,其实就是找错了路。数字化不是不好,是你不能拿量产的鞋子,削自己模具的脚。上系统不是越贵越好,懂模具、适配单件小批量,才是核心。
结语:先看看你的看板写的是什么
你现在起身去车间门口的看板看看,上面写的是今天的总产量,还是每一套模具具体走到哪道工序了?如果连单套模具的进度都讲不清楚,别骂团队执行力差,先想想,你从一开始,用的管理逻辑对不对?
如果您也在为模具车间管理头疼,欢迎联系我们。摩杰斯14年只做模具行业,我们的MES系统完全适配单件小批量定制特性,内置动态排程、单套精准报工、全流程质量追溯模块,3个月帮您从乱到治,让系统真正为模具厂服务。


