

- 摩杰斯
- 2026-06-08
刀具寿命管理系统:先算清成本账,再决定是否上系统
引言:刀具管理的本质是成本管理
很多加工厂看刀具费用,习惯盯着采购单价:这把铣刀多少钱,那支钻头能不能再压几块。说实话,单价当然要管,但真正吃掉利润的,往往不是采购价,而是刀具什么时候该换、为什么提前报废、换刀有没有造成停机、刀具异常有没有带出质量问题。这些账如果只靠班组长经验和Excel表,很容易看起来省了刀具钱,实际多花了机台时间、返修成本和交付成本。
所以,谈刀具寿命管理系统,不能只理解成"给刀具建个台账"。在刀具、治具、检具行业,尤其是模具加工和精密机加工混合型工厂,刀具寿命管理要和生产进度、工序报工、质量追溯、成本核算连在一起,否则系统只是多了一张电子表。
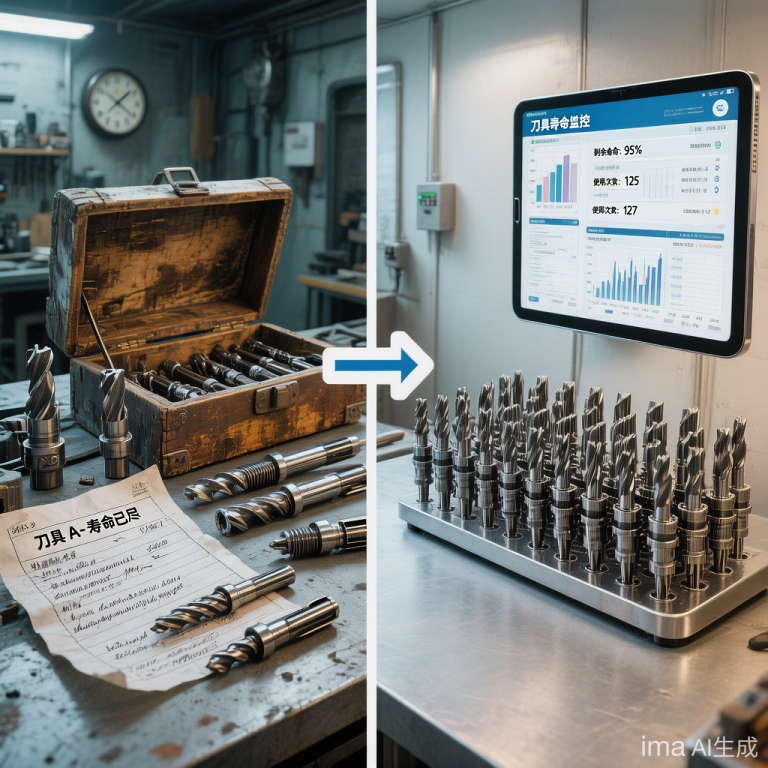
先算清楚:刀具成本不只是刀具采购成本
刀具费用在账面上通常很清楚,采购入库、领用出库、月底汇总。但现场真正的问题,是刀具使用过程中的隐性成本。
提前换刀:刀还没到合理寿命就换,账面上是刀具消耗增加,现场却常常没人追原因。
延迟换刀:刀具磨损后继续加工,尺寸漂移、光洁度下降,后面可能变成返修、报废、重做。
异常停机:断刀、崩刃、找刀、等刀、临时调刀补,都会占用机台有效加工时间。
质量追溯困难:零件尺寸超差后,只知道是哪台机加工的,却不知道当时用的刀具状态、换刀记录、报工节点。
很多老板问"上刀具寿命管理系统能省多少钱",这个问题不能拍脑袋回答。比较靠谱的做法,是先把每套模、每批零件的工序成本算出来,再看刀具消耗、换刀停机、返修重做分别占多少。没有这一步,系统供应商说能降低多少成本,听听就好,别被忽悠了。
刀具寿命管理系统要管什么?不只是"用了多少次"
刀具寿命管理最容易被做窄:给每把刀设置一个寿命次数,到点提醒换刀。这个思路适合一部分标准化批量加工,但在模具、治具、检具行业,情况复杂得多。
同一把刀,加工P20、S136、SKD11,寿命肯定不同;粗加工和精加工不同;干切、湿切、转速进给、悬伸长度、刀柄夹持状态也会影响寿命。治具、检具加工里还有很多小批量、多品种任务,今天铣铝件,明天做钢件,后天加工镶件,单纯按"次数"管理,很容易失真。
真正有价值的刀具寿命管理,至少要围绕几个现场动作展开:
领用记录:谁领了什么刀,用在哪个工单、哪道工序。
换刀节点:什么时候换刀,是正常寿命到期,还是崩刃、磨损、尺寸不稳。
工序关联:刀具消耗要能对应到零件、模具项目或批量订单,而不是只停留在仓库流水账。
质量关联:发生尺寸异常、表面纹路、毛刺、孔径偏差时,能反查当时的加工过程。
成本归集:刀具费用最终要进入成本核算,知道每套模、每批件到底消耗了多少。
如果系统只能告诉你"这把刀还剩多少寿命",但不能告诉你"它影响了哪张工单、哪道工序、哪次质量异常",那管理价值就有限。
从成本角度看,先抓20%的关键刀具
中小型加工厂不要一开始就把所有钻头、铣刀、丝锥、镗刀、刀片全部纳入精细化寿命管理。这样做表面上完整,实际很容易把现场拖垮。刀具规格太多,员工录入负担太重,最后系统数据不准,管理层也不愿意看。
更现实的做法,是先抓20%的关键刀具:价格高、消耗大、影响质量风险高、换刀停机明显的那一部分。比如深腔加工用的长刃刀、精加工成型刀、容易断的细小钻头、关键孔加工的铰刀和镗刀。先把这些刀具的领用、换刀、异常、质量结果管起来,效果会比全厂铺开更明显。
这也是我们在模具MES实施里反复验证过的思路:80%的问题,往往来自20%的核心环节。系统不是功能越多越好,尤其在刀具、治具、检具这类现场变化快的行业,功能越重,越容易变成摆设。
刀具寿命必须和报工、质量、成本打通
刀具寿命管理单独做,很容易卡在仓库和刀具房;和生产过程打通,才会变成管理工具。
比如一套模具正在加工,老板或生产主管最关心的不是"今天用了几把刀",而是这套模做到哪一步、哪道工序拖了、有没有返修、成本有没有超。摩杰斯在模具行业做系统时,核心不是堆功能,而是把生产进度跟踪、扫码报工、质量追溯、成本核算这些基础动作做扎实。员工在现场扫码报工,管理层能看到每套模的进度,质量问题能追溯,成本能归到具体项目,这些基础数据一旦稳住,刀具寿命管理才有落点。
举个常见场景:
CNC精加工后,检验发现尺寸偏大。如果系统里只有检验不良记录,没有对应工序报工、刀具换刀记录、加工批次信息,最后还是靠师傅回忆。师傅经验当然重要,但人会换班,人会离职,记忆也会偏差。数据沉淀下来,下一次遇到类似材料、类似刀路、类似刀具,就能少走弯路。
不要把刀具寿命管理做成"员工填表工程"
很多系统失败,不是理念错,而是现场用不起来。车间里的人不是坐办公室的,CNC操作员、磨床师傅、检验员每天都在赶工期,让他们填一堆字段,系统迟早没人认真维护。
比较可行的方式,是把刀具相关数据嵌入原有动作里。员工本来就要领刀、换刀、报工、首件确认、异常上报,那系统就围绕这些节点采集数据。能扫码就扫码,能下拉选择就不要手输长文本。异常原因可以先从几个常见选项开始:正常磨损、崩刃、断刀、尺寸不稳、表面不良、加工材料变更。等数据稳定后,再逐步细分。
这也是"三分软件七分实施"的原因。刀具寿命管理系统看上去是软件问题,实际是现场流程问题。没有实施顾问到现场梳理工序、物料、报工习惯、外协节点,系统再漂亮也容易空转。
中小厂上系统,别一上来就追"大而全"
年产值1000万到5亿的模具厂、精密加工厂,管理压力很真实:客户催交期,现场插单多,外协来回跑,成本算不清,老板出差还想知道车间进度。这个阶段如果直接上一套特别重的系统,把刀具、设备、工艺、质量、仓库、财务全部一次性打穿,风险不小。
更稳妥的节奏,是先试点后推广。比如先选CNC关键工序,抓几类高价值刀具,把报工、质量、成本关联起来。跑通后,再扩到EDM、磨床、线切割,或者扩到治具、检具批量订单。摩杰斯的实施方法里,一般也是从基础数据开始,按核心模块推进,目标是3个月内真正用起来,而不是做一套看起来完整、现场却没人用的系统。
老板带头很重要:
这里还有个老问题:老板不带头,系统很难成。刀具寿命管理会触碰现场习惯,比如以前刀具损耗说不清,现在要追到工单和工序;以前异常靠口头沟通,现在要留记录。老板如果只在签合同的时候重视,后面不看数据、不推动流程,车间很快就回到老样子。
选刀具寿命管理系统,重点看这几件事
如果准备评估刀具寿命管理系统,建议不要只看演示界面。界面做得漂亮不难,难的是系统能不能适应模具和精密加工现场。
| 评估维度 | 关键要点 |
|---|---|
| 项目制和批量生产兼容性 | 模具是项目制,治具、检具、零件加工可能偏批量,两种模式都要能跑 |
| 工序报工结合能力 | 刀具消耗不能孤立存在,要能关联到工单、工序、人员和时间 |
| 质量追溯支撑 | 刀具异常要能和检验结果、返修记录联系起来 |
| 成本核算精度 | 只统计月度刀具费用不够,要能落到每套模、每批件 |
| 实施团队专业度 | 不懂CNC、外协、检验、模具项目节奏,很难把系统落下去 |
| 系统稳定性 | 车间系统不是展示用的,断网、卡顿、病毒、安全问题都会影响使用信心 |
昆山摩杰斯信息科技有限公司从2012年开始做模具相关管理系统,服务过200+客户,实施成功率在95%以上,续约率超过90%。这些数字背后,不是系统功能清单有多长,而是长期围绕模具厂、精密加工厂的真实流程反复打磨。比如Linux原生架构、项目制和批量生产双模支持、手机端查看进度、外协流程管理,这些都不是概念,都是现场每天会遇到的问题。
刀具寿命管理的终点,不是少买几把刀
如果只把目标定成"少买刀",方向可能会走偏。刀具该换不换,省下来的采购费,很可能被返修、报废和延期交付吃掉。更合理的目标,是让刀具消耗、加工效率、质量结果、项目成本之间的关系变清楚。
刀具寿命管理系统真正有用的时候,管理层能回答几个问题:
哪些刀具消耗异常?
异常集中在哪些工序?
哪些材料或工艺参数容易导致提前报废?
哪些质量问题和刀具状态有关?
每套模具、每批治具检具的刀具成本是否在可控范围内?
把这些问题持续回答清楚,比单纯追一个"寿命提升多少"的数字更有价值。系统可以从小处切入,先把关键刀具、关键工序、关键质量问题管住。现场数据真实,成本账算得准,刀具寿命管理才不会停留在口号上。
结语:理性看待刀具寿命管理系统
刀具寿命管理系统不是万能药,也不是必须品。对于刀具种类少、换刀频率低的小厂,靠经验也能撑一阵。但对于设备多、班组多、刀具消耗大的中型加工厂,系统能帮助把"经验"变成可记录、可追溯的数据,为管理决策提供依据。
关键是要先算清楚成本账,明确管理痛点,选择适合自己的系统和实施方式。不要为了上系统而上系统,而是要为了解决问题而上系统。只有这样,刀具寿命管理系统才能真正发挥价值,帮助企业在激烈的市场竞争中降本增效。


