

- 摩杰斯
- 2026-06-20
非标自动化生产管理系统:别再只盯进度表,真正卡项目的是BOM和投单
引言:非标项目的生产失控,通常不是发生在车间
做非标自动化设备的人都知道,项目延期很少是某一个人突然“掉链子”。更多时候,是前面一个小口子没扎紧,后面采购、加工、外协、装配一起被拖住。
很多企业一开始想上非标自动化生产管理系统,理由是“想看进度”。但真正落地后会发现,单纯看甘特图意义有限。非标设备的生产过程是被项目BOM牵着走的。BOM没有管住,后面的采购单、外发单、加工任务、装配缺料,都会变成靠人盯、靠群消息追。
一、系统的核心不是“录数据”,而是让BOM驱动执行
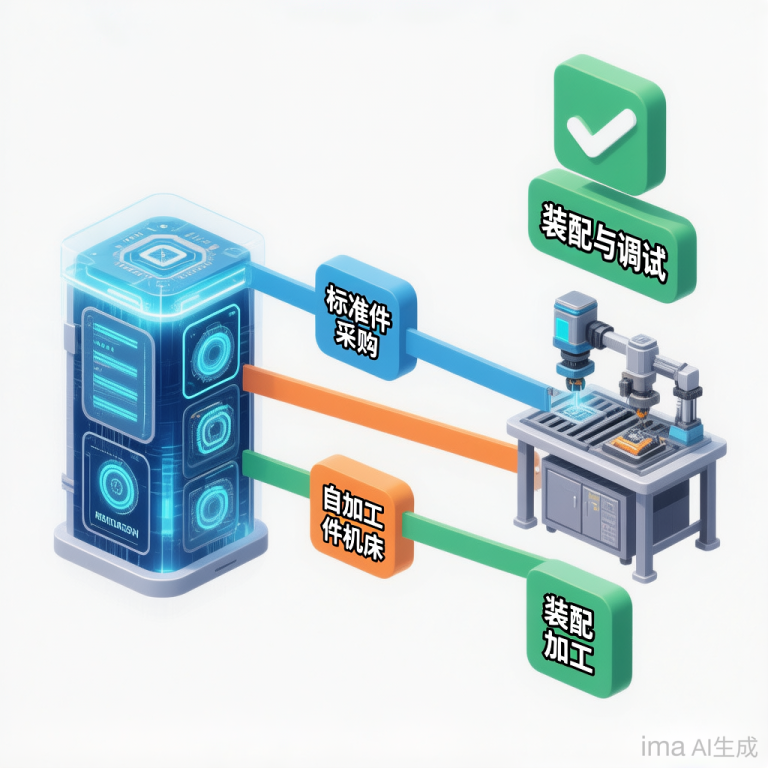
很多企业上系统失败,原因之一是把系统当成电子表格。在非标自动化设备制造里,BOM应该是生产管理的起点。设备BOM要能区分零件类型,并且向后驱动不同业务:
标准件:从BOM转成请购明细,再形成采购单,采购收货后入库。
外发件:从BOM转成外发加工明细,生成外发单,外发验收后入库。
自加工件:从BOM转成加工任务,按工序执行,完工后进入后续环节。
Moges PMS9的设计思路就是围绕这条链路展开。BOM投单时,系统自动把零件转为请购或外发明细,并根据缺口数量形成采购建议。这能大幅减少重复拆单、漏投、错投。
二、加工件必须按工序管,否则只能看到“没做完”
非标设备里的加工件,最怕状态粗糙(只有未开始、加工中、已完成)。如果系统只记录“加工中”,项目经理还是要打电话问一圈:到底是下料没做,铣床没排,还是热处理没回?
更合理的做法,是把自加工件转成加工任务,并在任务里定义工序(名称、工时、顺序)。现场按工序报工,项目经理看到的就是某个加工件具体卡在哪一道工序,从而准确判断哪些件可以进入装配准备。
三、仓库不是孤岛,出入库要和采购、装配联动
装配缺料时,仓库说没到,采购说已经收了,最后查半天才发现有的在待检,有的没有入库。如果采购收货、外发验收、加工完工和入库之间没有关联,仓库数据就会变成“账面存在、现场不清”。
对于非标项目来说,库存不是单独看总量,而是要能回到项目、回到BOM、回到装配任务。库存联动的前提,是前端BOM投单清楚,后端执行有记录。
四、装配调试不能只写在微信群里,权限必须分明
装配调试阶段信息最容易碎片化。系统化管理不需要把现场搞得很重,但装配环节至少要能创建任务、记录时间和状态;调试环节要支持多轮调试,记录缺陷描述和关闭情况。项目状态应随着实际业务自动流转,而不是靠月底统一补状态。
同时,权限控制非常现实。项目资料、BOM、采购价格如果所有人都能随便改,数据很快失去可信度。系统基于RBAC的权限控制,能做到管理员与普通用户细粒度权限划分,保证流程数据不被误改,责任边界更清楚。
结语:选型时别只问有没有看板,要问能不能把项目跑完
判断一套非标自动化生产管理系统是否适合,应该拿一个真实项目去推演:从立项、BOM建立、零件分流,到采购、加工、入库、装配、调试、交付验收之间是否能形成闭环。
企业在选型前,不妨先拿一个延期过的项目复盘一下:当时最早失控的那个点,系统能不能提前暴露出来。真正有用的系统,应该从BOM开始,把整个生产链条串起来。


