

- 摩杰斯
- 2026-06-30
非标厂机加工工序人员配置指南:怎么排班才不窝工、不亏钱?
上周跟一个做非标自动化的老朋友喝茶,他吐槽了快一小时自己厂里的机加工车间:周一早上刚上班,调度就堵在办公室门口说,急着要加工的定位座需要精镗孔,但能做这个活的老张陪孩子去医院了,两个年轻学徒不敢上手,整个加工线停了俩小时;下午又出问题,数控车工老李闲了一上午没活干,铣工小王却堆了三道活赶不出来。月底算工时更热闹,每个人掏出小本子对账,财务要花两三天才能捋清楚。
他最后问我:“做非标本来就是单件小批量,机加工工序人员配置到底怎么弄才能不乱、不亏钱?”
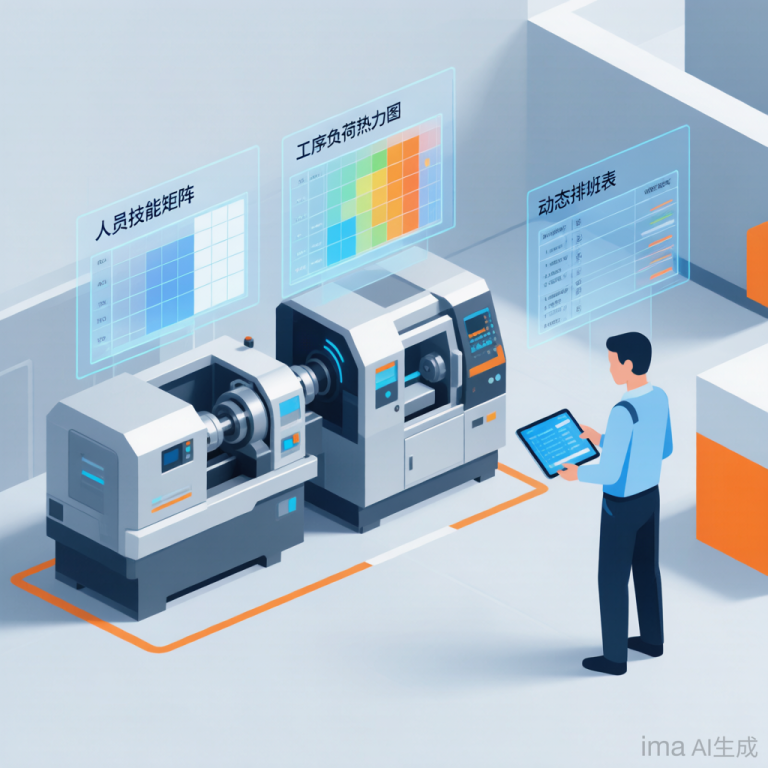
一、非标机加工人员配置乱,根源不在“调度”
很多老板一出问题就骂调度不会派活,其实是非标行业本身的特点注定了这套活不好干。跟批量汽配、电子加工不一样,非标自动化的自加工件几乎都是单件定制,每个项目的零件和工序都不一样,先天就有三个绕不开的难题:
1. 没有固定分工,死板定岗就是浪费:如果把员工固定死在某一台设备上,很容易出现今天这个工序没活,人整天空闲;明天另一个工序爆单,却没人干的情况。
2. 技术门槛差大,不能随便派活:粗开料、去毛刺谁都能做,但精磨、线切割、坐标镗孔对经验要求极高,新手“做一个废一个”。核心工序一旦主操不在,直接停线。
3. 缺乏数据支撑,全凭脑子拍板:大多数中小非标厂,谁能做什么工序全在调度脑子里。调度一休假车间就乱,谁干了多少活、哪个工序谁做得快,全靠记忆,根本做不到人尽其用。
二、做好配置的3个核心实操步骤
很多老板上来就想着减人降本,连基础的“工序-人员”对应关系都没理清楚,减到最后往往出大问题。做好机加工工序人员配置,必须分三步走:
第一步:建立“工序-技能”白名单,告别盲目派工
先整理厂里的标准工序库,给每个工序定好标准工时和技能等级要求。然后,给每个员工绑定他能胜任的工序,相当于建立一个“合格人员白名单”。派活时只从白名单里挑,杜绝派错活出废品。
使用 Moges PMS9 系统的工厂就是这么做的:提前配置好对应关系,生成加工任务时,系统自动带出能做该工序的人员名单。调度不用翻本子回忆,新人调度也能直接上手不出错。
第二步:核心工序建立“AB角”冗余机制
很多厂核心工序只有一个人会做,看似省了人工,但只要这人请假或离职,损失的钱比养一个备用熟练工多得多。合理的做法是:每个核心工序至少配置2个能胜任的人员。平时主操(A角)主做,副操(B角)做辅助工序或顶班,遇到突发情况也能保证不停线。
第三步:预留变更空间,应对非标改单
非标加工经常改设计,工序也会跟着变。变更后必须及时在系统中更新人员配置并记录变更历史,避免因信息不对称导致派错活或工期延误。
三、别做一劳永逸的配置,要靠“数据”动态优化
很多厂做完一次人员配置就不管了,过了大半年新人成长了、老人技能退化了,配置还是老样子。其实,动态优化比第一次配置更重要。
| 优化维度 | 传统管理方式 | 数据驱动优化 (借助Moges PMS9) |
|---|---|---|
| 派工依据 | 按资历派活,老员工占着好活,新人留不住 | 按实际产出和合格率派活,能者多劳多得 |
| 效率分析 | 凭感觉认为某人干活快,无具体数据支撑 | 系统记录实际工时(如老王2小时/92%合格率 vs 老李1小时/99%合格率),精准派工 |
| 计件与对账 | 月底掏小本子对账,互相扯皮,财务头疼 | 扫码报工自动统计合格工序,一键生成计件工资,清晰透明 |
如果某个人做某个工序经常出返修报废,系统数据会立刻报警。这时要么调整他的岗位,要么进行针对性培训。很多老板算下来,机加工人员的有效工时利用率不到60%,大部分是因为配置错了——能干的没活干,不能干的占着坑。
四、避开3个常见的配置误区
为了省人强行“身兼数职”:让一个人同时开车床、铣床、磨床。看似人没停,但换工装、换刀具、调设备的时间比加工时间还长,整体效率反而大幅下降。合理的分工比让所有人都“瞎忙”更重要。
完全按资历派活:好干、工时长的活全给老员工,年轻人只能干杂活。时间长了年轻人练不出来也留不住,车间根本没有接班人。按实际绩效派活才能激发团队活力。
只配置不统计:废了一个零件,不知道是谁做的、哪个环节出的问题,下次还是一样废。配置和执行数据脱节,等于白配。
五、总结:先理顺配置,再谈降本增效
做非标自动化,机加工是成本占比极高的环节,而人员成本又是其中的大头。很多老板天天想着怎么“减人”,却没想过先把“现有的人”配置对。
您不妨抽半天时间算一下:您厂里机加工师傅的有效工时利用率到底有多少?如果连每个人能做什么、做了多少、合格率多高都统计不清,那谈降本增效都是空中楼阁。借助专业的机加工管理系统,把人员配置从“凭经验”升级为“靠数据”,才是非标厂破局的关键。


