

- 摩杰斯
- 2026-07-02
散件库存混乱怎么解决?机加工中小工厂从零到一的实战管理方案
账上有货找不到:机加工厂最头疼的散件库存问题
你是不是刚转完一圈车间,采购就追过来问:上周到的铝料散件找不到了,仓管说账上有记录,整个货架翻了俩小时还是没影,急着上机的活只能停工,重新采购花钱又耽误交期。
这就是很多机加工、模具厂天天碰到的散件库存混乱问题。搜这个问题的人,都是想找能落地的解决法子,不想听空道理。这篇文章没有大而全的理论框架,全是深耕行业14年、见过上百家工厂总结出的可落地实战方案,从整理库存一步步教你理顺,看完就能上手。
散件库存为什么一定会乱?先搞清楚根源
我在模具机加工行业做了14年管理相关的工作,见过上百家工厂,散件库存乱几乎是所有工厂做大一点之后都会碰到的问题:
原来一年做几十套模,几千件散件,仓管靠记性就能管
订单翻了两三倍之后,散件品类涨到几千上万种,再靠老方法肯定乱
工人赶货随便拿料不登记,领多了往角落一塞,时间长了谁也不知道那是什么
月底盘库对不上账,只能当损耗划掉,一年十几万直接打了水漂
我们上个月还碰到一家年产值3000万的模具厂老板,说每个月光重新采购找不到的散件,就要花一万多,一年十几万直接打了水漂,说出来全是头疼。
散件库存混乱的本质不是仓管不用心,而是老方法跟不上新的订单量。原来做几十套模的方法,肯定管不了几百套模的库存。搞清了这个根源,解决方案就很清晰了。
第一步:先整理物理库存,把东西摆明白
很多工厂上来就想上系统买工具,结果原来的库存本身就是乱的,上了系统也白搭。解决混乱的第一步,其实不用花钱,先把物理库存理清楚。
抽两三天时间全仓盘点整理,做好以下几件事就够:
| 整理动作 | 具体做法 | 解决什么问题 |
|---|---|---|
| 按品类划分固定区域 | 标准散件(螺丝、顶针、密封圈)一个区,原材料散件(铝块、铜料)一个区,余料/边角料单独放余料区,外协待加工散件再放一个区 | 杜绝混放,找货有方向 |
| 货位编唯一编号 | 每个货位贴大尺寸清晰标签,写清楚品类信息 | 新人接手也能按号找货不出错 |
| 退库余料必须贴标签 | 标注材质、规格、剩余尺寸,不贴标签不许进货架 | 从根源杜绝"无主散件" |
别嫌整理麻烦,我们见过太多工厂,光做完这一步,找货的时间就能减少一半以上,原来找一件散件平均要20分钟,整理完之后三五分钟就能找到,仓管一下子就能腾出时间干别的事。
第二步:定好领退规则,堵住混乱的源头
物理摆明白了,接下来要堵源头。大部分库存乱都是规则不严导致的:工人赶货的时候随便进仓库拿料,拿了不登记,领多了剩下的往角落一塞,时间长了谁也不知道那是什么东西。
规则不用定太多,两条硬要求就能管住80%的问题:
任何人领退料都必须登记:不管是老板还是车间主管,不登记不许领料,没有人能搞特殊。
当天的进出库当天登完:不能攒个三五天再登,攒到最后全记错,账实肯定对不上。
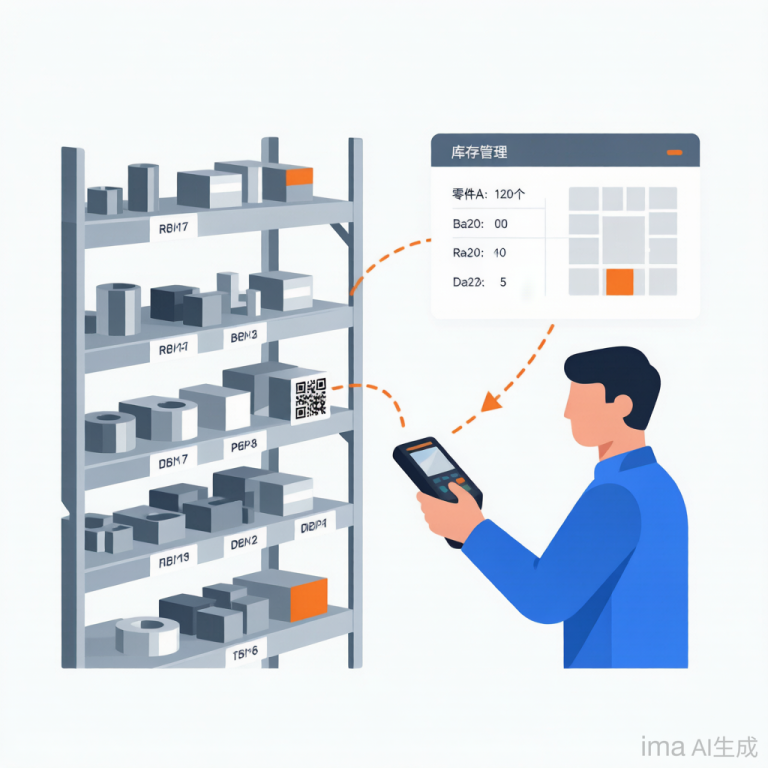
原来手写登记麻烦,现在用扫码就能解决。扫一下货位码,输入领退数量就完成登账,十几秒钟就能搞定,不会耽误工人赶货的时间。比如摩杰斯的系统里自带扫码领退料功能,不用复杂操作,一线员工十来分钟就能学会,不会有抵触情绪。
第三步:用对工具,解决"账上有货找不到"的核心问题
整理好了,规则也定了,靠Excel手工记账还是管不住。毕竟散件进出太频繁,今天领5个,明天退2个,改来改去很容易错漏,时间长了账上的数和实际库存对不上,还是会出现"账上有货,仓库找不到"的问题。
很多老板一说到用工具就犯怵:怕贵、怕复杂、怕员工用不起来。其实根本不用搞大而全的方案,适合自己规模的就好,选工具只要抓住三个核心需求:
能快速查货位:输入散件的名称规格,直接就能显示存在哪个区哪个货位,不用满仓库瞎找。
自动更新库存:每次领退之后系统自动调整库存数量,不用手工计算,从根源上避免错账。
能单独管理余料:余料单独建档,有新订单的时候先搜一搜仓库里有没有能用的余料,不用直接下单采购,省下不必要的成本。
人工管理 vs 扫码数字化管理对比
| 对比维度 | 人工/手写/Excel管理 | 扫码数字化管理 |
|---|---|---|
| 找货时间 | 平均20分钟,经常找不到 | 3-5分钟精准定位 |
| 领退登记 | 手写登记,常漏登错登 | 扫码十几秒完成 |
| 库存更新 | 手工计算,容易出错 | 自动实时更新 |
| 月底盘点 | 大半天起步,经常对不上 | 一键导出,几分钟搞定 |
| 余料利用 | 堆在角落无人问津 | 自动匹配,年省十几万 |
| 新人上手 | 需要几个月熟悉 | 十分钟学会扫码操作 |
余料利用:很多工厂忽略的"隐形利润"
我接触过的工厂里,很多厂光余料利用这一项,一年就能省十几万的采购成本,这笔钱是纯利润,比接一个新订单赚得还轻松。
很多人觉得管库存、用工具是大厂的专利,其实中小厂利润薄,省下的就是赚的,反而更需要把散件库存管清楚。把余料单独建档管理,新订单排产时先搜索有没有可用的余料,能直接用的就不开新料,这个简单的动作坚持下来,省下的钱会让你吃惊。
老板必须亲自牵头,这是最关键的一条
这里也提醒一句,不管用什么工具,老板都要牵头推。我见过10个用不好的,9个都是老板没上心,全扔给仓管和车间自己弄,规则推不下去,自然用不起来。
只要老板盯两三个月,把习惯养成,后面就能自动运转,不用天天操心。具体来说:
第一个月:老板每周抽查一次领退登记,发现问题当场纠正
第二个月:改为每两周抽查一次,让仓管和车间主管养成自觉
第三个月:改为月度抽查,此时流程已经固化,系统自动运转
散件库存混乱的隐形成本到底有多大?
很多老板觉得散件库存乱只是"找东西麻烦一点",没算过背后的隐形成本。我们帮客户算过一笔账:
| 隐形成本项 | 典型表现 | 年损失估算(3000万产值工厂) |
|---|---|---|
| 找不到散件重新采购 | 账上有货但找不到,只能重新下单 | 8-15万/年 |
| 停工等待找料 | 机床空转等散件,工时浪费 | 5-10万/年 |
| 余料当废铁卖 | 可用余料无人问津,最终报废 | 3-8万/年 |
| 交期延误罚款 | 因找不到散件导致订单延迟 | 视订单而定 |
| 合计 | 15-30万+/年 |
这些成本从来没有单独出现在财务报表上,却实实在在地侵蚀着每一笔订单的利润。
写在最后:今天下班前就去仓库转五分钟
你不妨今天下班前,去仓库转五分钟,问问仓管每天要花多少时间找料,算一算每个月因为找不到料浪费了多少钱,你就知道该从哪里下手了。
散件库存混乱的解决思路其实很简单:先整理物理库存→再定好领退规则→最后用对数字化工具,三步走就能把混乱的局面理顺。关键是老板亲自牵头推动,坚持两三个月养成习惯,后面就是自动运转。
摩杰斯——14年专注机加工与模具制造行业数字化,已服务200+中小工厂。如需了解散件库存管理详细方案,欢迎随时联系我们:186 2522 0688。


