

- 摩杰斯
- 2026-07-13
模具车间设备故障预警系统:从"坏了再修"到提前3天预判,避免突发停机亏大钱
一个真实的教训:一次突发停机,亏掉一套模具的利润
你搜"模具车间设备故障预警系统",是不是最近刚因为设备突发停机亏了钱?
我接触过珠三角一家18台加工中心的模具厂,老板说去年一年光是设备突发故障导致的损失,加起来快20万:小故障误了交期扣点钱,大故障要换核心配件,停三五天就是几万块的产能损失。
就拿加工中心主轴来说——轴承老化提前换,几千块就能搞定;要是等轴承抱死了再换整个主轴,几万块没了,还要耽误好几天生产。这就是事后抢修的成本是事前预防的3~5倍的典型例子。
模具车间里几十台加工设备,哪台会出问题全靠经验猜,保养全靠本子记。赶上急单交期,调机修机大半天,违约金加停线人工,少则几千多则几万就打了水漂。
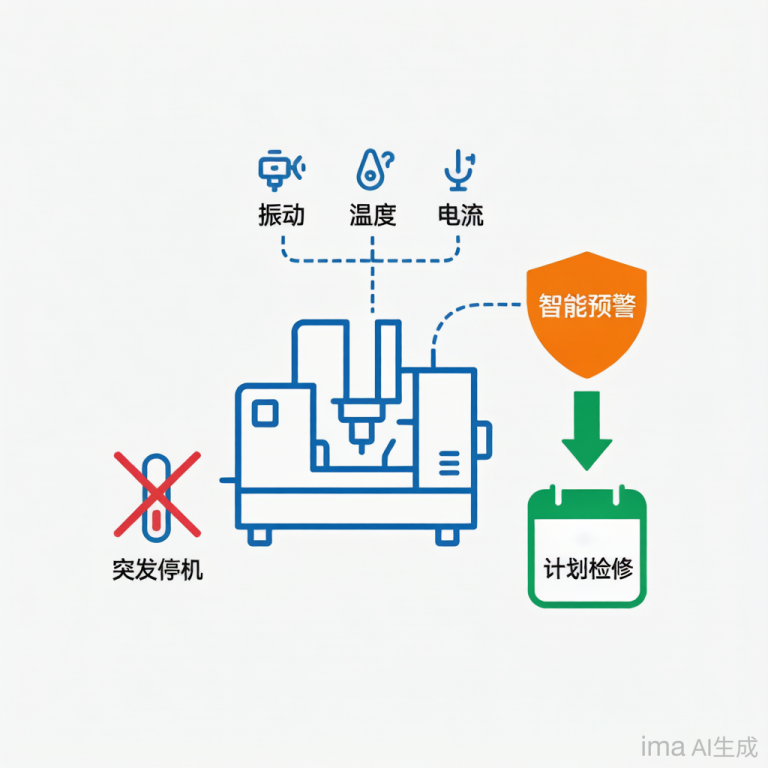
传统设备管理的三大普遍痛点
很多模具厂老板对设备管理的认知还停留在"坏了再修,到点保养",很少算过突发停机的隐形成本。传统的设备管理,绕不开以下三个问题:
| 痛点 | 具体表现 | 后果 |
|---|---|---|
| 全靠老师傅经验判断 | 老师傅靠听声音、摸振动判断异常,一退休新人接不住,故障频率直接涨三成 | 出了大故障才发现,等出问题已经晚了 |
| 按时保养不精准 | 到点就拆机器保养,设备负荷很低也拆,浪费生产时间;忙起来又忘了保养 | 要么过度保养浪费产能,要么小问题拖成大故障 |
| 出了故障才救火 | 排好的生产计划全打乱,急单挪不出去,只能眼睁睁看着交期延误 | 赔了违约金还丢了客户信任 |
好的模具车间设备故障预警系统,必须满足四个核心要求
不是所有预警系统都适合模具厂。很多通用系统放到模具车间,不是误报满天飞,就是操作复杂没人用。选的时候要看准以下四点:
第一,必须懂模具车间的生产工况
模具厂是单件小批量生产,设备负荷波动大——今天这台机连续转7天赶单,明天可能停2天等料。通用预警系统只按固定运行时间算故障,很容易不准。懂模具的预警系统,会结合实际加工负荷、刀具磨损数据、设备实时的电流温度等参数综合判断,误报少,提醒才有用。摩杰斯14年只做模具行业的管理系统,创始人都是模具出身,做预警功能的时候就是盯着模具厂车间实际工况调的。
第二,不用手动录数据,异常自动提醒
模具车间的师傅本来就忙,你让他每天下班填一堆设备运行数据,没人愿意干,用两天就弃用了。好的预警系统自动采集设备运行数据,不用手动录入,出现异常自动推送给机修班长、车间主任的手机,不用天天守在设备旁巡查。
第三,能跟生产计划匹配,不打乱正常生产
预警的核心不是报警,是给你时间调整生产。如果提前3天就能检测到某台设备的异常,就能把原本排给这台机的活提前调到其他空闲设备,或者趁周末放假安排检修,完全不占用正常生产时间,这才是真的解决问题。
第四,中小模具厂能用,不搞大而全
很多厂商一上来就推百万级的全流程系统,大部分功能中小厂根本用不上。符合模具厂需求的预警,核心就是解决突发停机的问题,80%的问题用20%的核心功能就能解决,不用为用不到的功能买单。
选型对比:通用预警系统 vs 模具专用预警系统
| 对比维度 | 通用设备预警系统 | 模具专用预警系统(摩杰斯) |
|---|---|---|
| 适配工况 | 批量生产,固定运行时间 | 单件小批量,负荷波动大 |
| 判断依据 | 单一运行时长阈值 | 加工负荷+刀具磨损+电流温度多维参数 |
| 误报率 | 高,频繁误报导致"狼来了" | 低至5%以内,提醒精准可信 |
| 数据采集 | 部分需手动录入 | 全自动采集,无需人工干预 |
| 与生产联动 | 孤立报警,不影响排产 | 预警联动生产计划,自动建议调机方案 |
| 设备兼容 | 通常只覆盖部分设备 | CNC、注塑机、铣床等模具全设备覆盖 |
| 投入成本 | 百万级全流程捆绑 | 核心功能轻量化,少出1~2次大故障即回本 |
实施避坑指南:四个坑千万别踩
不少工厂上过类似的系统,最后没用起来,大多是踩了以下四个坑:
坑一:为了功能买大而全的通用系统
通用系统很多是给批量生产的大厂做的,放到模具这种单件小批量的场景,参数不匹配,误报多了,慢慢就没人信警报,最后系统闲置了。选对行业比选对功能更重要。
坑二:只买软件不看重实施
三分软件七分实施,找个懂模具行业的实施团队比软件本身还重要。很多软件商卖完系统就走人,不管你设备对接、参数调试。找那种有驻场实施、能帮你一步步调的——摩杰斯的五步实施法,先试点再推广,3个月就能稳定用起来。
坑三:一上来就全车间铺开
建议先挑车间里最核心、单价最高的2~3台设备先试点,跑两三个月,算清楚到底减少了多少停机、省了多少钱,工人看到好处了再慢慢推广全车间,风险低,落地也容易。
坑四:觉得只有大厂才需要
很多中小厂老板觉得一共才十几台设备,没必要花这个钱。其实恰恰相反——大厂设备多,一台坏了还有替补;中小厂核心设备坏一台,整个车间都可能停。亏的那几万块,可能就是你一个季度的利润,反而更扛不起突发故障的损失。
用对了系统,能拿到这四个实实在在的结果
我们接触的客户里,用得好的工厂,基本都拿到了以下结果:
| 改善维度 | 效果 | 经济价值 |
|---|---|---|
| 突发停机时间 | 最少降低50%(月停10小时→4~5小时) | 省出的产能可多接1~2套模具,多赚几万块 |
| 维修保养成本 | 降低约30% | 不花大钱修大故障,不过度保养浪费 |
| 交期稳定性 | 大幅提升 | 不因设备故障延误,留住老客户信任 |
| 人员依赖度 | 不再依赖老技师经验 | 新人也能收到异常提醒,人员流动不乱节奏 |
落地建议:中小模具厂三步走,风险最低
第一步:选2~3台核心设备试点(第1~2周)——挑车间里最贵、最关键、最怕坏的设备先装,外接传感器加装,不用改原设备线路,两三天就能装完,错开生产高峰不耽误赶单。
第二步:跑数据、调参数、验证效果(第3~12周)——让系统积累两三个月的运行数据,实施团队根据实际工况调整预警模型,把误报率压到5%以内。同步对比试点前后的停机时长和维修成本。
第三步:算清账、全车间推广(第13周起)——拿着试点数据算一笔明白账:减少了多少停机、省了多少维修费、避免了几次交期延误。工人看到好处了,推广阻力自然就小了。
总结:设备就是模具厂吃饭的本钱
对模具厂来说,设备就是吃饭的本钱。大部分老板都知道要保养设备,但大部分都做不到提前发现隐患。与其每次出了问题花大钱救火,不如提前把隐患挡在发生之前。
你不妨抽半天时间,算一算上个月你的车间因为设备突发停机,总共亏了多少钱——维修费、配件费、停线人工、交期违约金、丢掉的订单……把这些数字加在一起,答案会告诉你要不要做这件事。
核心就一句话:事后抢修的成本,是事前预防的3~5倍。少出1~2次大故障,系统就回本了,后面每省下来的每一分钱,都是实打实的利润。


