

- 摩杰斯
- 2026-09-14
检具数据采集管理软件怎么选?先看清检具失准的四笔账
去年年底,苏州相城一家做汽车精密零部件的工厂亏了八万块。
起因是给主机厂发出去的一批冲压件尺寸不合格,整批退回。原因一路查下来,落在负责孔径检测的那把检具上,它超期半个月没校准,量出来的数据本身就偏了,拿它筛出来的件自然全废。更麻烦的是,所有校准记录都躺在检验员个人电脑里,而这位检验员上个月刚离职,资料怎么翻都不全,主机厂那边又追加了罚款。这笔钱结结实实砸在老板头上。
这种事在中小精密加工厂和模具厂里并不少见。检具是尺寸检测的第一道关,可它的管理一直待在预算和注意力的盲区里。下面把这件事拆开讲清楚:老办法会漏掉什么、软件能补上哪几个缺口、选的时候哪几个坑最容易白花钱。
一、多数工厂对检具的定位就是错的
买设备的时候,加工中心、三坐标几百万也舍得掏;轮到检具,就觉得它只是个便宜的辅助工装,犯不上花精力管。这个判断站不住。检具量出来的数据不准,后面做得再多都是废品。
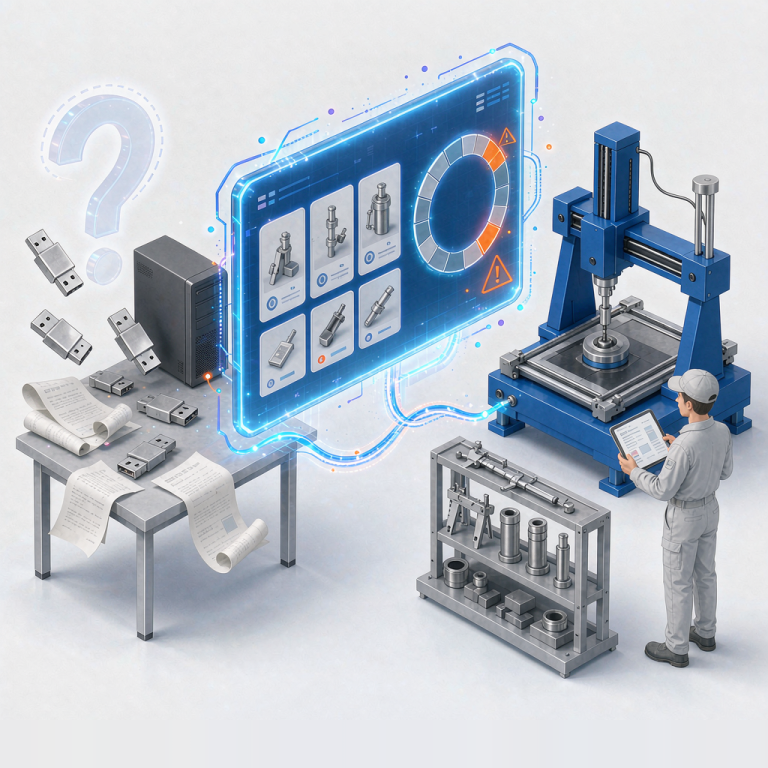
常见的漏洞有四个。检测数据分散在检验员的 U 盘和电脑里,人一走就断档,出了问题追溯不到源头;校准周期全靠人脑记,超期了还在用,等于把批量报废的风险一直挂着;领用和归还靠口头约定,车间上百把检具,要用的时候满场找;下游客户来要检测数据和校准记录,资料凑不齐,轻则扣款,重则丢单。
单看每一件都不算大事,攒在一起,一年吃掉的利润不低。很多老板没把这几个小漏洞跟损失挂上钩,只当是运气差,其实是管理环节漏了。
二、软件真正补上的是哪几个缺口
检具数据采集管理软件做的事,说穿了就是把检具从入库到报废的全部信息收进一个地方,让人不必再靠记性和口头传话。
三坐标测出来的数据、手动检具的测量记录、校准信息、领用归还的流水,都进同一个库。每一把检具给一个唯一标识,扫码就能调出全部履历。再出质量问题,查到对应检具和测量记录只要一分钟,也不会因为谁离职就丢掉一批数据。
校准周期可以逐把设定,到期前自动提醒负责人。文章开头那家厂要是装了这道提醒,八万块的损失大概率不会发生。
每把检具现在在哪、谁领的、什么时候该还,系统里都看得见。找检具不再靠喊人,也不会因为「以为丢了」就重复采购,利用率自然上来。
还有一点常被忽略:客户验厂要追溯记录时,能直接导出完整的检具数据,不用临时凑材料。
三、选型时最容易走偏的两条路
市面上不少方案一开口就是几十万,全流程全链路数字化讲得很满。我接触过大量年产值一千万到五个亿的中小模具厂和精密加工厂,说实话,这个体量的厂根本用不上那么复杂的系统。检具管理这类细分需求,八成的问题靠两成的核心功能就能兜住。
选的时候别迷信越贵越好。通用型管理软件做得大而全,价格高,大部分模块你根本用不到,钱花得冤枉。
另一个方向是找纯做 IT 的团队。这类团队不了解模具和精密加工的现场,功能做出来不贴业务,改来改去还是不合手。摩杰斯做了 15 年模具相关的管理系统,创始人是从富士康出来的模具老兵,功能是照着车间里的实际麻烦长出来的,不靠概念包装。
行业里还有句老话,三分软件七分实施。要找能提供驻场实施的厂商,不是卖完就不管。很多软件买回来躺着,问题就出在没人教没人带,一线员工嫌麻烦索性不用。
四、系统用不起来,多半是方法不对
见过不少工厂上了系统却闲置,软件本身没毛病,是推的方式有问题。
最要紧的一条:这是老板工程,老板得自己带头。老板不重视,指望一线员工自觉录数据,十个里有九个会黄。规则要老板定,所有人按规范在系统里记录,事情才推得动。
再就是节奏。别一上来铺满整个车间,先从核心产品和核心检具试起来,用顺了、看见效果了再往外扩,实施风险小得多。
模块也只上核心的。数据采集、预警、追溯先跑通,把八成的主要问题解决掉,再按需扩。按照五步实施法走,从基础数据整理到全面上线大约三个月,这也是实施成功率能到 95% 以上的原因。
总结:把不起眼的事管住,省下的就是利润
现在到处在讲降本增效。降本不一定非得压工资、砍原材料价,把检具管理这种不起眼的小事管到位,少出一次批量报废,一套系统的钱就回来了。
你厂里在检具上踩过哪些坑?


