

- 摩杰斯
- 2026-09-14
散件库存混乱怎么解决?三个实操步骤理清零件仓
机加工散件这门生意本身就麻烦:品种多、规格杂,单个零件价值不低,批次却乱得很。
很多中小厂一开始都靠人记,Excel 填一填,看着挺省事,时间一长问题全冒出来了。供应商把料送到,工人急着用先拉走了,忘了登记,账上一直挂着有料,实际早就用完;车间要料,随口跟仓管员说一声就拿走,也忘了登,日子久了根本不知道料去哪了;同一个零件还有好几种叫法,录入时当成两个库存,账面数字越积越乱。
前阵子去的一家厂,3 个仓管员花了一整周做全盘,盘完还差 12 万的料找不到在哪。老板说这还不是头一回,每年光找不到的料钱就得亏十几万。散件库存混乱怎么解决?很多厂卡在这儿,都是从这些不起眼的小细节一点点攒出来的,等到发现的时候已经理不清了。
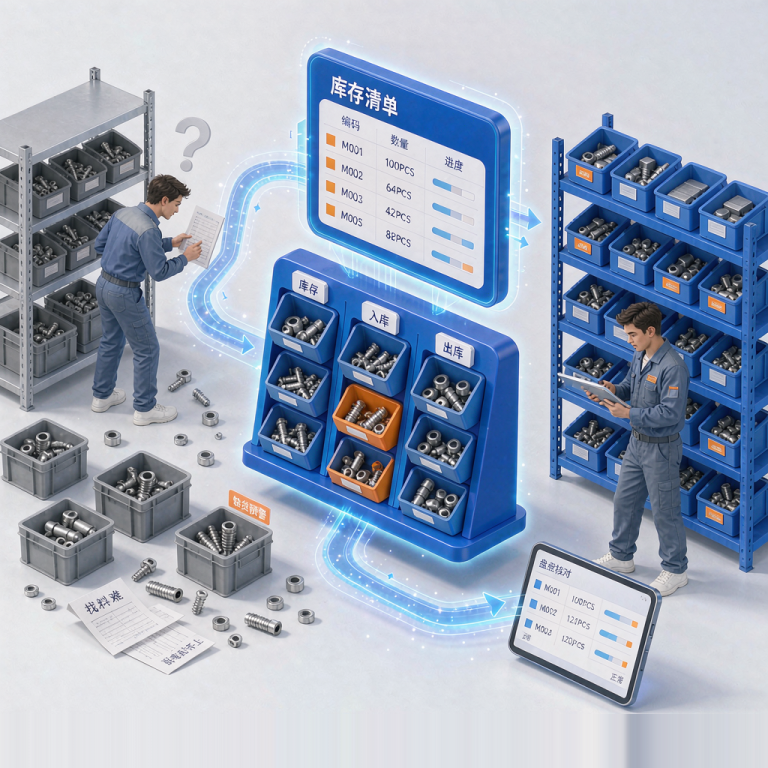
一、散件仓乱起来,根源在这三处
把上面那些现象归归类,其实就三个源头。
入库不即时。料到了直接进车间,没人回头补登记,账实从第一天起就对不上。
出库没规则。谁要谁拿,事后不做记录,等于把仓库交给记忆去管。
一物多名。同一个零件在不同人嘴里叫不同的名字,入库分两次录,库存凭空翻一倍。
这三个毛病单独看都不大,凑在一起就会滚雪球。所以第一步不是急着上系统,而是先把家底理清楚。基础数据是错的,再好的系统也只是把错误搬进了电脑。
二、第一步:全盘一次,把家底点清楚
把仓库里的散件全部摊开,按材质、大小、用途分区摆放。铝件放一区,不锈钢放二区,螺丝螺母这类标准件放三区,每个区域做好标识。然后逐个零件点清数量,每个批次贴一张标签,写上名称、规格、数量和入库日期。
这一步看着笨,但最管用。不少厂跳过它直接上系统,录进去的就是错的,用起来自然还是乱。
三、第二步:一个零件一个编码
散件混乱很大一部分原因是同一个零件好几个名字。比如 M6 沉头螺丝,有人习惯叫 M6 平头螺丝,入库时分两次录,库存就多出一倍。
办法是定一套简单好记的编码规则。不用搞十几位的复杂编码,中小厂用不上,反而容易录错。前两位代表材质,中间三位代表规格,后两位代表年份,七八位就够了。每个散件对应唯一编码,以后不管谁管仓,看一眼编码就知道是什么零件,不会认错。
四、第三步:出入库必须有单据
家底理清之后,最要紧的是不能又乱回去。所有出入库都得走流程:入库凭送货单,出库凭生产工单,没有单据不给进出。
手写记账之后再敲进 Excel 的做法,出错概率太高。现在扫码工具已经很便宜,扫一下零件编码就自动登记出入库,库存数量同步更新,既快又准。摩杰斯针对中小机加工厂做的管理工具,就是把扫码出入库做得很简单,一线仓管员半天就能上手,不需要复杂培训,贴合中小厂的实际状况。
五、理清了,还得靠这几件事守住
不少工厂盘点完没两个月又乱了,问题出在流程没坚持、日常没维护。
发料必须凭工单。没有生产工单不给发料,不允许谁来了随手拿走,漏登的口子从源头上就堵住了。
定期抽盘,别等到年底。每个月抽 10% 的高价值零件盘一遍,发现差异立刻调整,问题不会攒到年底才炸出来。
库存数据实时同步。用工具自动更新数量,老板出差在外打开手机就知道仓库还剩多少料,不会因为不清楚库存而重复采购、造成积压。
总结:先给对方法和工具
散件库存混乱,其实不能全怪仓管员,本质上是没人给对方法和工具。很多工厂花几十万买原材料,却舍不得花一点时间把库存理清楚,最后每年浪费在积压、找料误工上的钱,远远超过理顺库存的成本。
至于工具,行业里有句话说得在理:上系统不是越贵越好,适合的才最好。解决散件库存混乱,核心的出入库管理和库存查询就够用,八成问题靠两成功能就能解决;比起买贵的系统,找一个懂机加工行业的实施团队更重要。
不妨今天抽十分钟想一想:你的零件仓里,是不是也堆着一批找不到、用不上、说不清的散件?


